Рештак СП: виды и применение в горной промышленности
2026-08-22
- Что такое Рештак СП и почему это критически важно для горнодобывающей отрасли
- Технология производства и конструктивные особенности Рештака СП
- Классификация видов Рештака СП: как выбрать правильный тип
- Применение Рештака СП в горной промышленности: конкретные кейсы
- Антикоррозийная защита: горячее цинкование vs краска
- Расчет нагрузок и подбор сечений: инженерный подход
- Монтаж Рештака СП: типичные ошибки и лучшие практики
- Сравнение с альтернативами: почему не просечно-вытяжной лист или арматура?
- Экономическое обоснование: TCO (совокупная стоимость владения)
- Как выбрать надежного поставщика Рештака СП: глобальный опыт и локальные стандарты
- Часто задаваемые вопросы (FAQ)
- Заключение и следующие шаги
Что такое Рештак СП и почему это критически важно для горнодобывающей отрасли
В нашей практике работы с крупными горнодобывающими предприятиями Урала, Сибири и Казахстана мы регулярно сталкиваемся с одной и той же проблемой: простои оборудования из-за выхода из строя элементов крепежа или несущих конструкций. Часто корень зла кроется не в самом механизме, а в неправильно подобранном или некачественном решетчатом настиле. Рештак СП (решетчатый стальной настил сварной прессованный) — это не просто металлическая сетка. Это фундамент безопасности и эффективности промышленных площадок, эстакад, лестничных маршей и платформ обслуживания.
Ключевое отличие Рештака СП от других типов настилов заключается в методе соединения несущих полос и поперечных прутков. Здесь используется технология горячей прессовки (пресс-сварки), которая обеспечивает монолитность конструкции без использования дополнительных сварочных швов в местах пересечения. Это дает уникальное сочетание высокой несущей способности при относительно малом весе. Для инженера-проектировщика или закупщика понимание нюансов этого продукта — вопрос не только экономии бюджета, но и соблюдения строгих норм промышленной безопасности.
Данное руководство основано на реальном опыте поставок и монтажей более чем 50 объектов за последние пять лет. Мы разберем виды Рештака СП, их технические особенности, ошибки при выборе и конкретные сценарии применения в горной промышленности. Если вы планируете модернизацию шахты, обогатительной фабрики или строительство новой транспортной эстакады, эта информация поможет вам избежать дорогостоящих ошибок.
Технология производства и конструктивные особенности Рештака СП
Чтобы грамотно специфицировать материал, необходимо понимать, как он создается. Рештак СП производится из холоднокатаной или горячекатаной стали. Несущие полосы (ребра жесткости) располагаются вертикально, а поперечные прутки (круглого или квадратного сечения) вставляются в предварительно пробитые отверстия в несущих полосах.
Самый важный этап — прессование. Под воздействием высокого давления и температуры (горячая прессовка) или холодного давления (холодная прессовка, реже применяемая для тяжелых условий) происходит пластическая деформация металла. Пруток «вдавливается» в полосу, создавая неразъемное соединение. В отличие от сварного настила (тип С), где каждый контакт проваривается, в Рештаке СП целостность обеспечивается физическим сцеплением металлов. Это исключает риск образования микротрещин в зоне термического влияния сварки, что особенно актуально при динамических нагрузках и вибрациях, характерных для горной техники.
Поверхность такого настила может быть гладкой или рифленой (зубчатой). Зубчатая поверхность (обозначается индексом «З» или «R») критически важна для горной промышленности, где часто присутствуют вода, масло, грязь или лед. Коэффициент трения на рифленом Рештаке СП значительно выше, что напрямую снижает риск травматизма персонала.
Практический совет: При заказе всегда уточняйте тип поверхности. Для сухих складских помещений подойдет гладкий вариант, но для открытых карьеров и мокрых процессов обогащения руды выбирайте только рифленый настил. Экономия на рифлении здесь недопустима.
Классификация видов Рештака СП: как выбрать правильный тип
На рынке существует множество модификаций, но для горной промышленности имеют значение лишь несколько ключевых параметров. Неправильный выбор типа настила приводит либо к перерасходу металла (избыточная прочность), либо к аварийным ситуациям (недостаточная несущая способность).
1. По типу несущей полосы
- Полоса гладкая (стандарт): Используется для большинства промышленных полов и площадок. Обеспечивает равномерное распределение нагрузки.
- Полоса зубчатая: Предназначена для зон с повышенными требованиями к противоскольжению. Зубцы нарезаются на кромке несущей полосы. Это стандарт для лестничных ступеней и наклонных поверхностей в шахтах.
2. По шагу несущих полос и прутков
Шаг определяет плотность решетки и, следовательно, ее прочность и стоимость. Наиболее распространенные конфигурации в РФ и странах СНГ:
- 30/100 мм: Несущая полоса каждые 30 мм, пруток каждые 100 мм. Это «тяжелая артиллерия». Используется для проезда тяжелой техники, погрузчиков, в зонах интенсивного движения грузов. Высокая стоимость, но максимальная надежность.
- 40/100 мм: Самый популярный стандарт для промышленных площадок. Оптимальный баланс цены и прочности. Подходит для пешеходных галерей, платформ обслуживания насосов и конвейеров.
- 60/100 мм или 60/50 мм: Более легкий вариант. Применяется для ограждений, декоративных элементов или легких пешеходных дорожек, где нет риска падения тяжелых предметов.
3. По размерам ячеек и высоте профиля
Высота несущей полосы (обычно от 20 до 100 мм) напрямую влияет на момент инерции сечения. Чем выше профиль, тем больший пролет может перекрыть настил без дополнительных опор. В горной промышленности часто требуются большие пролеты (до 3–4 метров) над конвейерными лентами или трубопроводами. Здесь используются высокие профили (50–80 мм) с шагом 40 мм.
Один из наших клиентов на золотодобывающем предприятии в Магаданской области столкнулся с прогибом настила на технологической галерее. Изначально был установлен настил с высотой профиля 30 мм и шагом 60 мм. При очистке оборудования от налипшей руды рабочими использовались ломы, создающие точечную ударную нагрузку. Настил деформировался. Замена на Рештак СП 40/100 с высотой профиля 50 мм решила проблему полностью. Этот случай показывает: статическая нагрузка — это одно, а динамическая ударная — совсем другое.
Применение Рештака СП в горной промышленности: конкретные кейсы
Горная отрасль предъявляет экстремальные требования к материалам: абразивный износ, коррозионная агрессивность сред, вибрации от взрывных работ и тяжелой техники, перепады температур. Рештак СП зарекомендовал себя как идеальное решение для следующих узлов:
Эстакады и конвейерные галереи
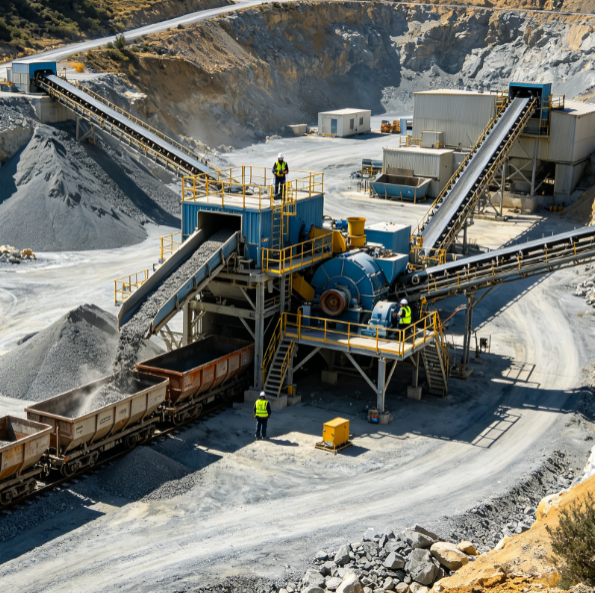
Транспортировка руды и угля осуществляется километрами конвейерных лент. Обслуживание этих систем требует постоянных переходов через ленты. Рештак СП здесь выполняет роль пола обслуживающих галерей. Его главное преимущество — сквозная структура. Пыль, мелкие куски породы, вода и снег не задерживаются на поверхности, а проваливаются сквозь ячейки. Это устраняет необходимость постоянной уборки площадок, которая на традиционных сплошных листах занимала бы сотни человеко-часов.
Цифры: На одном из угольных разрезов Кузбасса внедрение решетчатого настила вместо листового рифленого железа позволило сократить время технического обслуживания галерей на 40%. Вес конструкции снизился на 35%, что уменьшило нагрузку на металлокаркас эстакады и позволило сэкономить на фундаментах опор.
Платформы загрузки и разгрузки (Бункера)
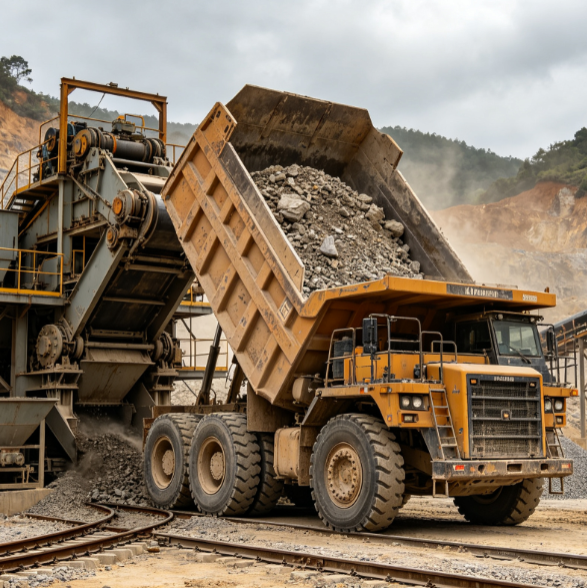
В зонах перегрузки сырья с самосвалов на дробилки наблюдаются колоссальные ударные нагрузки. Падающие камни весом в десятки килограммов способны пробить обычный листовой металл. Рештак СП, особенно серий 30/100 или 40/100 с толстыми несущими полосами (5 мм и более), работает как амортизатор. Энергия удара распределяется по всей решетке благодаря жесткому соединению прутков и полос.
Кроме того, вентиляция. В бункерах часто скапливается газовая смесь или пыль. Сквозная структура настила обеспечивает естественную циркуляцию воздуха, снижая риск взрывоопасных концентраций метана или угольной пыли.
Лестничные марши и площадки в шахтах
Безопасность спуска и подъема персонала — приоритет №1. Лестницы из Рештака СП с зубчатой поверхностью обеспечивают надежное сцепление обуви даже в условиях высокой влажности и загрязнения маслом. Важный аспект — освещение. Свет от верхних фонарей проходит сквозь ступени, улучшая видимость и снижая потребность в дополнительном освещении нижних маршей.
Фильтрационные системы и водоотведение
На обогатительных фабриках Рештак СП используется как основа для фильтровальных установок или как покрытие каналов водоотведения. Крупные ячейки позволяют воде свободно проходить, задерживая крупные механические примеси. Стойкость к химически активным средам достигается за счет выбора марки стали и типа покрытия (оцинковка).
Антикоррозийная защита: горячее цинкование vs краска
В горной промышленности коррозия — главный враг. Влажность, химические реагенты (флотационные агенты, кислоты, щелочи) и абразивный износ быстро уничтожают незащищенный металл. Выбор защиты определяет срок службы конструкции.
| Параметр | Горячее цинкование (ГОСТ 9.301) | Лакокрасочное покрытие (ЛКП) | Нержавеющая сталь (AISI 304/316) |
|---|---|---|---|
| Срок службы в агрессивной среде | 25–50 лет | 3–7 лет (требует обновления) | Более 50 лет |
| Стоимость | Средняя (оптимально) | Низкая (на старте) | Очень высокая (в 5–8 раз дороже) |
| Механическая стойкость | Высокая (цинк восстанавливается) | Низкая (сколы ведут к коррозии) | Высокая |
| Применимость в горной отрасли | Стандарт де-факто | Только для сухих помещений | Специфические хим. производства |
Мы настоятельно рекомендуем использовать горячее цинкование для всех наружных конструкций и влажных помещений. Процесс погружения готового настила в ванну с расплавленным цинком (температура ~450°C) создает сплавы железо-цинк на границе металлов. Даже если поверхность поцарапать при монтаже, цинк будет работать как жертвенный анод, защищая сталь вокруг повреждения. Краска же, как только получает скол, открывает путь ржавчине, которая распространяется под слоем краски.
Для особо агрессивных сред (например, производство удобрений или переработка сульфидных руд с высоким содержанием серы) иногда применяют нержавеющую сталь, но ее цена делает массовое использование нецелесообразным. В таких случаях стоит рассмотреть увеличение толщины цинкового покрытия или использование специальных полимерных покрытий поверх цинка (дуплекс-системы).
Расчет нагрузок и подбор сечений: инженерный подход
Ошибка в расчете нагрузок — самая частая причина проблем при эксплуатации. Многие закупщики ориентируются только на цену за тонну или квадратный метр, игнорируя допустимую нагрузку на пролет.
При проектировании необходимо учитывать три типа нагрузок:
- Собственный вес настила: Зависит от высоты профиля и шага. Обычно составляет от 15 до 60 кг/м².
- Равномерно распределенная нагрузка: Вес людей, оборудования, сырья. Для пешеходных зон норматив обычно составляет 3–4 кПа, для зон проезда техники — до 20–30 кПа и выше.
- Сосредоточенная нагрузка: Вес ноги человека, колеса погрузчика, падающего предмета. Это самый критичный параметр для проверки на продавливание.
Формула расчета прогиба сложна и зависит от момента инерции сечения, модуля упругости стали и схемы опирания. Однако есть эмпирическое правило: отношение пролета к высоте профиля не должно превышать 15–20 для комфортной эксплуатации без ощутимой вибрации. Например, для пролета 3 метра желательно использовать профиль высотой не менее 150–200 мм, либо устанавливать промежуточные опоры.
Важно: Всегда запрашивайте у производителя таблицы нагрузок для конкретных типов настилов. Не верьте усредненным данным из интернета. Каждая партия стали может иметь небольшие отклонения по пределу текучести. Сертифицированный производитель обязан предоставить расчеты для вашего конкретного проекта.
Монтаж Рештака СП: типичные ошибки и лучшие практики
Даже самый качественный настил можно испортить неправильным монтажом. В горной промышленности, где сроки ввода объекта часто сжаты, монтажники стремятся работать быстро, что приводит к нарушениям технологии.
1. Крепление к несущему каркасу
Использование обычных болтов без фиксации — грубая ошибка. Вибрация от работы дробилок или конвейеров быстро ослабляет гайки. Настил начинает «хлопать», создавая опасный шум и риск разрушения крепежа.
Правильное решение: Использование специальных крепежных комплектов с пружинными шайбами или фиксацией резьбы герметиком. Альтернатива — приварка настила к каркасу (если не предполагается демонтаж). При сварке необходимо соблюдать осторожность, чтобы не повредить цинковое покрытие в зоне шва. После сварки эти места обязательно обрабатываются холодным цинком.
2. Резка и подгонка на месте
Часто возникают ситуации, когда нужно обойти трубу или колонну. Резка болгаркой нарушает целостность цинкового слоя на краях реза. Эти края становятся очагами коррозии.
Требование: Все резаные кромки должны быть обработаны антикоррозийным составом (холодное цинкование) немедленно после резки. Мы видели случаи, когда через два года эксплуатации края настила превращались в ржавую труху именно из-за игнорирования этой простой операции.
3. Температурные зазоры
Сталь расширяется и сжимается при изменении температуры. В условиях Крайнего Севера или жарких пустынь перепад может достигать 60–80°C. Если настил уложен вплотную друг к другу и к стенам без зазоров, при нагреве он может выгнуться «волной» или выдавить ограждения. Необходимо оставлять зазор 3–5 мм между панелями и 10–15 мм у стен.
Сравнение с альтернативами: почему не просечно-вытяжной лист или арматура?
Часто заказчики спрашивают: «Почему бы не использовать более дешевый просечно-вытяжной лист (ПВЛ) или просто связку арматуры?» Давайте разберем это подробно.
ПВЛ (просечно-вытяжной лист): Дешевле на 20–30%. Но он имеет меньшую несущую способность при том же весе. Кромки ПВЛ часто острые, что повышает риск травм. Кроме того, сквозь мелкие ячейки ПВЛ плохо проходит крупная грязь и снег, они забиваются, создавая дополнительную нагрузку и скользкую поверхность. Для тяжелых промышленных условий ПВЛ проигрывает Рештаку СП по долговечности и безопасности.
Арматурные решетки: Дешевы в изготовлении «на коленке». Но отсутствие жесткого соединения прутков (они обычно просто перевязаны или плохо приварены) делает такую конструкцию нестабильной. Прутки могут смещаться, образуя опасные ловушки для ног. Отсутствие стандартизации размеров ячеек затрудняет расчет нагрузок. Рештак СП — это стандартизированный продукт с предсказуемыми инженерными характеристиками.
Экономическое обоснование: TCO (совокупная стоимость владения)
При закупке оборудования для горной промышленности важно смотреть не на начальную цену (CAPEX), а на совокупную стоимость владения (TCO). Да, Рештак СП с горячим цинкованием стоит дороже, чем черный металл с краской. Но давайте посчитаем:
- Черный металл + краска: Низкая начальная цена. Через 3 года требуется пескоструйная очистка и повторная покраска. Простои на обслуживание. Риск коррозионного разрушения и замены всего объема через 7–10 лет.
- Рештак СП оцинкованный: Высокая начальная цена. Нулевые затраты на обслуживание в течение 20–30 лет. Возможность демонтажа и повторного использования без потери свойств (цинк не отслаивается). Высокая остаточная стоимость металла при утилизации.
В долгосрочной перспективе (10+ лет) оцинкованный Рештак СП оказывается на 40–50% дешевле аналогов из-за отсутствия затрат на ремонт и замену.
Как выбрать надежного поставщика Рештака СП: глобальный опыт и локальные стандарты
Рынок насыщен предложениями, но качество варьируется критически. Вот чек-лист, который мы используем при аудите поставщиков:
- Наличие собственного производства: Избегайте посредников, если речь идет о крупных партиях. Попросите видео с производства или организуйте визит. Проверьте наличие прессовального оборудования.
- Сертификация: Продукция должна соответствовать ГОСТ 28783-2020 (или актуальным ТУ, если ГОСТ не покрывает специфические параметры). Требуйте сертификаты на сталь и на цинковое покрытие.
- Контроль качества цинкования: Толщина покрытия должна быть не менее 40–60 мкм (микрон) для внутренних помещений и 80–100 мкм для улицы. Поставщик должен предоставлять протоколы замеров толщиномером.
- Опыт в горной отрасли: Запросите референс-лист. Работали ли они с такими компаниями, как «Норникель», «Алроса», «Угольная компания»? Опыт работы с этими гигантами говорит о способности поставщика соблюдать жесткие сроки и требования качества.
- Инженерная поддержка: Хороший поставщик не просто продает «железо», а помогает с раскладкой листов, рассчитывает нагрузки и предлагает оптимальные решения по креплению.
Выбор партнера, способного обеспечить стабильность поставок и соответствие международным стандартам, является ключевым фактором успеха проекта. Ярким примером такого подхода является деятельность компании ООО «Лунъянь Синье Машиностроения». Будучи ведущим китайским предприятием с почти 40-летней историей (основана в 2003 году как «Лунъянь Синъе Механика»), компания специализируется на комплексных поставках горно-шахтного оборудования и вибрационных грохотов.
Расположенная в промышленной зоне Дунбаошань (провинция Фуцзянь, КНР), «Лунъянь Синье» объединяет глубокие отраслевые компетенции с ориентацией на международные стандарты качества. Их опыт экспорта в более чем 20 стран мира, включая рынки Африки и Юго-Восточной Азии, а также поставки для крупнейших регионов Китая (от Пекина до Сычуани), подтверждает способность компании выполнять сложные контракты в срок. Для потребителей Рештака СП и сопутствующих конструкций важен тот факт, что производственная база «Лунъянь Синье» оснащена высокоточным оборудованием полного цикла: от конструкторской проработки до финальных испытаний. Строгая система контроля качества, включающая входной, операционный и приемочный контроль, гарантирует, что каждая единица продукции соответствует заявленным техническим требованиям. Философия компании «Качество — основа, постоянное совершенствование» резонирует с потребностями горнодобывающей отрасли, где надежность каждого элемента конструкции, включая настилы и крепежные системы, напрямую влияет на безопасность людей.
Часто задаваемые вопросы (FAQ)
Какой срок службы у оцинкованного Рештака СП в условиях шахты?
При соблюдении технологии горячего цинкования и отсутствии прямого воздействия сильных кислот срок службы составляет от 25 до 40 лет. В агрессивных химических средах срок может сократиться до 10–15 лет, поэтому необходим индивидуальный анализ среды.
Можно ли резать Рештак СП на объекте?
Да, можно использовать углошлифовальные машины (болгарки) с отрезными дисками по металлу. Однако крайне важно сразу после резки обработать открытые кромки составом для холодного цинкования, чтобы предотвратить коррозию. Лучше всего заказывать настил уже в нужных размерах с завода.
Какая максимальная длина панели возможна при изготовлении?
Стандартная максимальная длина ограничена возможностями транспортного средства и производственной линии, обычно до 6–12 метров. Однако для удобства монтажа и транспортировки мы рекомендуем не превышать длину 3–4 метра. Более длинные панели сложно монтировать вручную, и они могут деформироваться при погрузке.
В чем разница между прессованным (СП) и сварным (С) настилом?
Прессованный (СП) имеет более высокую жесткость и лучше выглядит эстетически, так как нет сварных швов. Он предпочтителен для высоких нагрузок и больших пролетов. Сварной (С) дешевле в производстве при мелких сериях и позволяет делать более сложные геометрические формы, но уступает в жесткости при равном весе.
Требуется ли специальное обслуживание для решетчатого настила?
Нет, специальное обслуживание не требуется. Благодаря сквозной структуре настил самоочищается от снега, грязи и мелких камней. Достаточно периодического визуального осмотра целостности крепежных элементов и цинкового покрытия раз в год.
Заключение и следующие шаги
Выбор правильного решетчатого настила — это инвестиция в безопасность вашего персонала и бесперебойность производственных процессов. Рештак СП доказал свою эффективность в самых суровых условиях горной промышленности, от арктических карьеров до глубоких шахт. Ключ к успеху — правильный расчет нагрузок, выбор качественной оцинковки и профессиональный монтаж.
Не рискуйте безопасностью вашего предприятия, выбирая самых дешевых поставщиков без подтвержденного опыта. Ошибка в проекте сегодня может стоить миллионов рублей на ремонте завтра.
Если вам требуется расчет нагрузок, подбор оптимальной конфигурации настила или коммерческое предложение с учетом логистики до вашего объекта, наши инженеры готовы помочь. Мы работаем по стандартам ISO 9001 и гарантируем соответствие продукции ГОСТ.
Запросить расчет стоимости Рештака СП
Свяжитесь с нами сегодня для получения бесплатной консультации и образцов продукции.