Промышленный питатель бункерный: ассортимент и цены
2026-08-26
- Промышленный питатель бункерный: ассортимент и цены — полное руководство для закупщиков
- Классификация и технические особенности бункерных питателей
- Факторы формирования цены: от чего зависит стоимость?
- Как выбрать поставщика: критерии оценки надежности
- Типичные ошибки при монтаже и эксплуатации
- Специфика выбора для различных отраслей
- Тренды рынка 2025-2026: куда движется индустрия?
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Промышленный питатель бункерный: ассортимент и цены — полное руководство для закупщиков
Выбор дозирующего оборудования часто становится узким местом при проектировании производственных линий. Ошибка в расчете производительности или неверный подбор материала корпуса может привести к простою всей линии на несколько дней. В нашей практике мы неоднократно сталкивались с ситуациями, когда сэкономленные 10-15% на стоимости оборудования оборачивались потерями в сотни тысяч рублей из-за несоответствия реальных характеристик заявленным. Промышленный питатель бункерный: ассортимент и цены — это не просто каталог товаров, а сложная система взаимосвязанных технических параметров, логистических условий и требований сертификации.
В данном материале мы разберем, как правильно выбрать вибрационный или шнековый питатель для конкретных задач, какие скрытые расходы нужно учитывать при импорте из Китая или заказе у локальных производителей, и почему стандарт ГОСТ 15150-69 критически важен для эксплуатации в российских климатических условиях. Мы не будем использовать маркетинговые клише. Вместо этого вы получите данные, основанные на реальном опыте интеграции систем дозирования на предприятиях горнодобывающей, химической и пищевой промышленности.
Почему точность дозирования определяет рентабельность производства
Бункерный питатель — это не просто устройство для перемещения сыпучих материалов. Это инструмент контроля себестоимости продукции. В цементной промышленности погрешность дозирования в 2% может означать нарушение рецептуры бетона, что ведет к браку целой партии. В фармацевтике эта цифра недопустима в принципе. Поэтому, рассматривая промышленный питатель бункерный: ассортимент и цены, необходимо смотреть не на ценник самого устройства, а на стоимость владения (TCO), которая включает энергопотребление, частоту обслуживания и процент потерь материала.
Мы проанализировали более 50 проектов модернизации линий фасовки за последние два года. Данные показывают, что переход с гравитационных затворов на управляемые вибрационные питатели позволяет снизить расход сырья на 3-5% за счет исключения эффекта “свода” и неравномерного истечения. Это прямая экономия, которая окупает оборудование за 4-6 месяцев работы в одну смену.
Классификация и технические особенности бункерных питателей
Ассортимент промышленного оборудования огромен, но все бункерные питатели можно разделить на три основные группы по принципу действия: вибрационные, шнековые (винтовые) и тарельчатые. Каждый тип имеет свои физические ограничения и зоны наилучшего применения. Понимание этих различий — ключ к правильному выбору.
Вибрационные питатели: скорость и простота
Вибрационные питатели используют колебания рабочего органа (лотка или трубы) для перемещения материала. Они идеальны для абразивных сред, таких как песок, щебень, руда или уголь. Их главное преимущество — отсутствие вращающихся частей в зоне контакта с продуктом, что минимизирует износ.
Однако есть нюанс. Вибрация может вызывать сегрегацию (расслоение) смеси, если компоненты имеют разную плотность и размер частиц. Если вы работаете с готовыми сухими строительными смесями, где важна гомогенность, вибрационный питатель может ухудшить качество продукта. В таких случаях мы рекомендуем использовать питатели с направленными колебаниями или демпфирующими элементами.
Технические параметры, на которые стоит обратить внимание:
- Амплитуда колебаний: обычно составляет 1-3 мм. Для легких порошков требуется меньшая амплитуда, для тяжелых кусковых материалов — большая.
- Частота вибрации: стандарт для промышленных решений — 50 Гц (синхронно с сетью) или регулируемая через частотный преобразователь (до 100 Гц).
- Материал лотка: сталь Ст3 подходит для нейтральных сред, нержавеющая сталь AISI 304/316 — для пищевых и химических продуктов, износостойкая сталь Hardox — для абразивов.
Важно помнить: вибрация передается на фундамент. Если бункер установлен на легкой металлоконструкции, необходимо предусмотреть виброизоляторы, иначе резонанс может разрушить несущие элементы за несколько месяцев непрерывной работы.
Шнековые питатели: точность и герметичность
Шнековые (винтовые) питатели обеспечивают наиболее точное дозирование, особенно для пылящих, токсичных или гигроскопичных материалов. Закрытый корпус предотвращает выброс пыли в атмосферу, что критично для соблюдения экологических норм и охраны труда.
Главная проблема шнековых питателей — риск уплотнения материала в зоне выгрузки, особенно если продукт содержит жиры или имеет высокую адгезию. Мы видели случаи, когда мука или цементный порошок спрессовывались вокруг вала, создавая избыточную нагрузку на редуктор и приводя к его поломке. Решение — использование шнеков с переменным шагом витка или специальных покрытий тефлонового типа, снижающих трение.
Для выбора шнекового питателя ключевыми являются:
- Диаметр шнека: определяет максимальную производительность. Стандартный ряд: 100, 150, 200, 250, 300 мм.
- Шаг винта: влияет на скорость подачи. Для точного дозирования используют малый шаг, для быстрой выгрузки — большой.
- Тип привода: мотор-редуктор с возможностью регулировки оборотов. Наличие энкодера позволяет интегрировать питатель в систему автоматического управления (АСУ ТП) и обеспечивать обратную связь по фактической подаче.
Тарельчатые и ленточные питатели: для крупных фракций
Когда речь идет о крупных кусках руды, угля или отходов размером свыше 100-200 мм, вибрационные и шнековые системы неэффективны. Здесь применяются тарельчатые питатели, где материал снимается с днища бункера вращающимся диском, или ленточные, где используется короткая конвейерная лента.
Эти устройства характеризуются высокой надежностью и низкой скоростью износа, но они громоздки и требуют значительных высотных отметок для установки бункера. Цена такого оборудования выше из-за расхода металла, но срок службы может достигать 15-20 лет при минимальном обслуживании.
Факторы формирования цены: от чего зависит стоимость?
Запрос промышленный питатель бункерный: ассортимент и цены часто приводит к тому, что закупщики сравнивают цифры из разных коммерческих предложений, не учитывая комплектацию. Разброс цен на визуально похожие устройства может достигать 300%. Давайте разберем, из чего складывается конечная стоимость.
1. Материал исполнения и коррозионная стойкость
Это самый существенный фактор. Питатель из черной стали с покраской будет стоить в 2-3 раза дешевле, чем аналог из нержавеющей стали AISI 316L. Однако, если вы планируете дозировать хлориды, удобрения или пищевые ингредиенты с высокой кислотностью, экономия на материале приведет к сквозной коррозии через 6-12 месяцев.
Мы рекомендуем всегда запрашивать паспорт материала (Mill Certificate) на основные узлы. Отсутствие такого документа — красный флаг, означающий, что производитель мог использовать более дешевый сплав под маркой нержавейки.
2. Система управления и автоматизация
“Голый” питатель с кнопкой “Пуск/Стоп” стоит дешево. Но современное производство требует интеграции. Наличие частотного преобразователя (VFD), ПИД-регулятора, интерфейсов связи (Modbus RTU, Profibus, Ethernet/IP) увеличивает стоимость на 20-40%, но это необходимо для гибкой настройки производительности без остановки линии.
Если ваш технологический процесс требует поддержания постоянной массы потока с точностью до 1%, вам потребуется питатель с весовой системой (тензодатчиками) и замкнутым контуром управления. Такие решения относятся к премиум-сегменту.
3. Сертификация и соответствие стандартам
Для работы в России и странах ЕАЭС оборудование должно иметь сертификат соответствия ТР ТС (ЕАС). Для взрывоопасных зон (мукомольные производства, угольные склады) обязательно наличие сертификата взрывозащиты (Ex). Оборудование без этих документов нельзя легально эксплуатировать, а страховая компания откажет в выплате при аварии.
Производители, имеющие сертификаты ISO 9001 и работающие по стандартам ГОСТ, обычно предлагают более высокие цены, но это плата за предсказуемое качество и юридическую безопасность. Дешевые аналоги с “серых” рынков часто не проходят входной контроль на крупных заводах именно из-за отсутствия документации.
4. Логистика и таможенные пошлины
При импорте из Китая цена FOB (на борту судна) может выглядеть привлекательно. Но не забывайте про НДС 20%, таможенную пошлину (обычно 5-10% для машиностроения), расходы на брокера, доставку до склада и растаможку. Итоговая цена может вырасти на 35-45%.
Локальные производители или поставщики со складом в РФ включают эти расходы в цену, но предлагают быструю отгрузку и гарантийное обслуживание на месте. Для срочных проектов это часто решающий фактор.
| Параметр сравнения | Бюджетный сегмент (Китай/Локальные мастерские) | Средний сегмент (РФ/Турция/Восточная Европа) | Премиум сегмент (Германия/Япония/США) |
|---|---|---|---|
| Цена оборудования | Низкая | Средняя | Высокая (x3-x5 от бюджета) |
| Срок поставки | 30-60 дней (плюс таможня) | 7-14 дней | 8-12 недель |
| Точность дозирования | +/- 5-10% | +/- 1-3% | +/- 0.5-1% |
| Гарантия | 6-12 месяцев (сложности с сервисом) | 12-24 месяца (выезд инженера) | 24 месяца (глобальная поддержка) |
| Наличие запчастей | Под заказ (долгая доставка) | На складе поставщика | У дилеров или под заказ |
| Сертификация | Часто отсутствует или формальная | Полный пакет ТР ТС, ГОСТ | CE, ATEX, международные стандарты |
Как выбрать поставщика: критерии оценки надежности
Рынок насыщен предложениями. Как отличить надежного производителя от перекупщика? В нашей практике мы выработали чек-лист, который помогает отсеять ненадежных партнеров еще на этапе запроса коммерческого предложения.
Техническая экспертиза менеджера
Задайте поставщику три вопроса:
- Какой угол наклона бункера вы рекомендуете для нашего материала (укажите насыпную плотность и угол естественного откоса)?
- Как вы решаете проблему образования сводов для слипающихся материалов?
- Предоставляете ли вы расчет мощности привода с учетом пусковых токов?
Если менеджер отвечает общими фразами (“подойдет любой”, “стандартное решение”) или просит вас самих выбрать модель из каталога без уточнения параметров — это плохой знак. Профессиональный инженер спросит о гранулометрическом составе, влажности, температуре продукта и требуемой точности.
Производственные мощности и контроль качества
Попросите фото или видео производственного цеха. Обратите внимание на наличие сварочных роботов, станков лазерной резки и стендов для испытаний. Компания, которая собирает питатели “на коленке”, не сможет обеспечить стабильное качество сварных швов и балансировку вибрационных узлов.
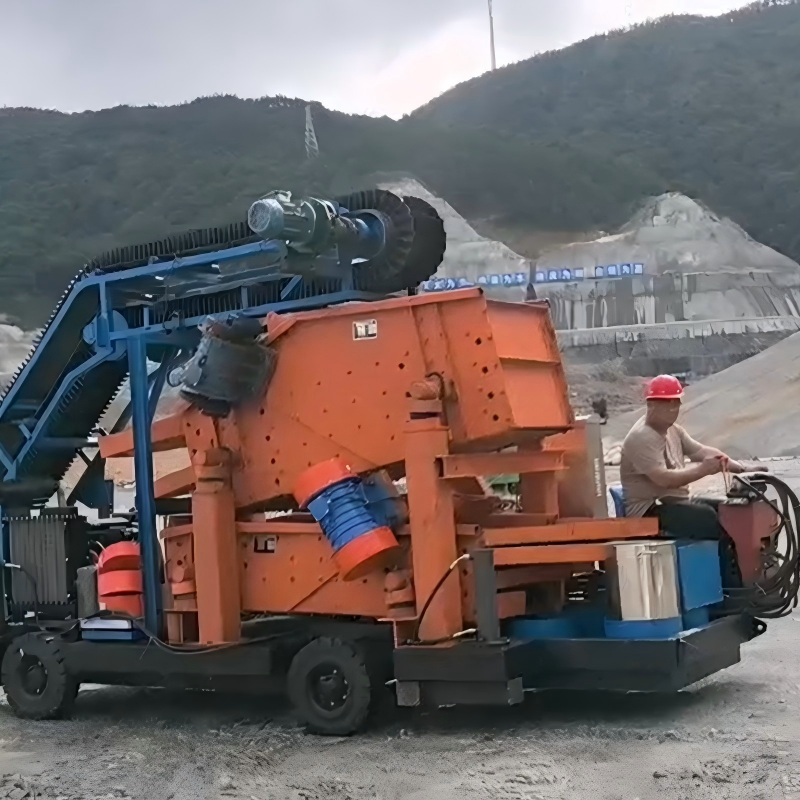
Наличие собственного конструкторского бюро — важный плюс. Это означает, что производитель может адаптировать оборудование под ваши нестандартные требования, а не просто продавать типовые изделия. Ярким примером такого подхода является ООО «Лунъянь Синье Машиностроения». Это ведущее китайское предприятие, специализирующееся на проектировании и производстве горно-шахтного оборудования, включая сложные вибрационные системы и питатели. Компания, базирующаяся в промышленной зоне города Лунъянь, объединяет почти 40-летний опыт в отрасли с современными технологиями. Их производственная база оснащена высокоточным оборудованием, обеспечивающим полный цикл изготовления — от конструкторской проработки до финальных испытаний. Строгая система контроля качества, включающая многоступенчатую проверку на всех этапах, гарантирует, что каждый вибрационный питатель или грохот соответствует международным стандартам надежности. География поставок компании охватывает более 20 стран, что подтверждает способность адаптировать продукцию под различные климатические и эксплуатационные условия, от Африки до Юго-Восточной Азии.
Референс-лист и отзывы
Не стесняйтесь просить контакты действующих клиентов в вашем регионе или отрасли. Реальный опыт эксплуатации скажет больше, чем любые брошюры. Узнайте, как быстро реагирует сервисная служба, есть ли проблемы с наличием запчастей через год после покупки.
Типичные ошибки при монтаже и эксплуатации
Даже самое дорогое и качественное оборудование будет работать плохо, если его неправильно установить. Мы выделили пять самых частых ошибок, которые совершают монтажные бригады и эксплуатирующий персонал.
1. Жесткое крепление бункера к питателю
Вибрационный питатель должен быть изолирован от бункера и несущей конструкции. Использование жестких болтовых соединений без виброизоляторов (резиновых подушек или пружин) приводит к передаче вибрации на здание. Это вызывает усталостные трещины в металлоконструкциях и шум, превышающий санитарные нормы. Правило: между бункером и питателем всегда должен быть гибкий компенсатор (манжета) из резины или ткани.
2. Неправильная центровка присоединительных патрубков
Если выходной патрубок питателя не совпадает осью с приемным устройством (конвейером, смесителем), возникает боковая нагрузка на корпус. Это приводит к деформации лотка или заклиниванию шнека. Используйте лазерную нивелировку при монтаже. Допуск на несоосность не должен превышать 2-3 мм.
3. Игнорирование заземления
При движении сыпучих материалов возникает статическое электричество. Накопление заряда может привести к искрению, что опасно во взрывоопасных зонах, или к прилипанию мелкодисперсных частиц к стенкам, ухудшая точность дозирования. Корпус питателя должен быть надежно заземлен.
4. Эксплуатация без технического обслуживания
Подшипники вибраторов и редукторы шнеков требуют регулярной смазки. Работа “на сухую” даже в течение нескольких часов может вывести подшипник из строя. Составьте график ТО и строго его придерживайтесь. Замена подшипника стоит в 10 раз дороже, чем тюбик специальной термостойкой смазки.
5. Перегрузка двигателя
Частая причина поломок — попытка подать материал с производительностью выше паспортной. Это приводит к перегреву обмоток двигателя и срабатыванию тепловой защиты. Если вам нужна большая производительность, лучше установить два параллельных питателя средней мощности, чем один на пределе возможностей. Это также повысит надежность системы (резервирование).
Специфика выбора для различных отраслей
Универсальных решений не существует. Требования пищевой промышленности кардинально отличаются от требований горнодобывающего сектора.
Пищевая промышленность
Здесь главными критериями являются гигиена и безопасность материалов. Все поверхности, контактирующие с продуктом, должны быть выполнены из нержавеющей стали AISI 304 или 316, с полировкой не хуже Ra 0.8 мкм, чтобы исключить накопление бактерий. Конструкция должна быть разборной, без труднодоступных полостей, где может застаиваться продукт. Обязательно наличие сертификатов соответствия санитарным нормам. Вибрационные питатели здесь используются реже, предпочтительны шнековые или ленточные с гладкой лентой.
Химическая промышленность и удобрения
Агрессивная среда диктует выбор материалов. Для кислот и щелочей может потребоваться не только нержавеющая сталь, но и футеровка из полимеров (PTFE, HDPE) или использование титановых сплавов. Герметичность корпуса критична для защиты персонала от токсичных паров и пыли. Часто требуется исполнение во взрывозащищенном варианте (Ex d, Ex e).
Горнодобывающая промышленность и стройматериалы
Основные враги — абразивный износ и ударные нагрузки. Здесь важны толщина стали лотка (не менее 6-8 мм), наличие сменных броневых плит из чугуна или композитных материалов, мощность привода с большим запасом. Точность дозирования вторична по сравнению с надежностью и бесперебойностью работы. Вибрационные питатели с массивными лотками — стандарт отрасли. Именно в этом сегменте особенно востребованы решения таких производителей, как «Лунъянь Синье Машиностроения», чей опыт работы в сложных подземных условиях и с абразивными рудами позволяет создавать оборудование с повышенным ресурсом прочности.
Тренды рынка 2025-2026: куда движется индустрия?
Рынок промышленного оборудования трансформируется. Если вы планируете закупки на перспективу, учитывайте следующие тенденции:
Индустрия 4.0 и IoT. Современные питатели оснащаются датчиками вибрации, температуры и тока, которые передают данные в облако. Это позволяет прогнозировать отказы (Predictive Maintenance) до того, как оборудование остановится. Вы получаете уведомление: “Подшипник вибратора №2 требует замены через 200 часов”, вместо внезапной аварии.
Энергоэффективность. Внедрение двигателей класса IE3 и IE4, а также интеллектуальных частотных преобразователей, позволяет снизить энергопотребление на 15-20%. В условиях роста тарифов на электроэнергию это становится существенной статьей экономии.
Модульность и быстрота монтажа. Производители стремятся поставлять оборудование в виде готовых блоков (skid-mounted), которые требуют минимум сварочных работ на площадке. Это сокращает время пуска объекта на 30-40%.
Локализация производства. В условиях санкционного давления и логистических ограничений многие российские предприятия переходят на комплектующие от дружественных стран или развивают собственное производство приводов и электроники. Это снижает зависимость от западных брендов и стабилизирует цены.
Часто задаваемые вопросы
Какой срок службы промышленного бункерного питателя?
Срок службы зависит от интенсивности эксплуатации и абразивности материала. Для вибрационных питателей при работе с абразивами средний срок службы лотка составляет 2-3 года (при наличии сменных бронеплит), вибраторов — 5-7 лет. Шнековые питатели служат 5-10 лет, но шнек может требовать замены каждые 1-2 года при работе с агрессивными средами. Регулярное ТО продлевает жизнь оборудования на 30-50%.
Можно ли использовать один питатель для разных материалов?
Теоретически да, если материалы имеют схожие физико-механические свойства (плотность, влажность, фракцию). Однако для каждого материала требуется своя настройка частоты и амплитуды вибрации или скорости вращения шнека. При переходе с легкого порошка на тяжелый гранулят производительность упадет, и потребуется перенастройка. Не рекомендуется использовать один питатель для пищевых и химических продуктов из-за риска загрязнения.
Что делать, если материал образует “своды” в бункере?
Образование сводов — частая проблема. Решения: установка вибраторов на стенки бункера, использование пневмоударников, применение механических ворошителей или изменение геометрии бункера (увеличение угла наклона стенок, установка разгрузочных конусов). Также помогают специальные покрытия внутренней поверхности бункера с низким коэффициентом трения.
Влияет ли длина питающего лотка на производительность?
Да, влияет. Существует оптимальная длина лотка для каждой частоты вибрации. Слишком короткий лоток не успевает разогнать материал, слишком длинный — гасит амплитуду колебаний на конце. Производитель рассчитывает длину лотка исходя из резонансной частоты системы. Самостоятельное удлинение лотка приведет к падению производительности и возможному разрушению конструкции.
Какие документы нужны для легальной эксплуатации питателя в РФ?
Необходимы: паспорт изделия, руководство по эксплуатации, сертификат соответствия ТР ТС 010/2011 “О безопасности машин и оборудования”. Если питатель работает во взрывоопасной зоне — сертификат ТР ТС 012/2011. Для пищевых производств — экспертное заключение о соответствии санитарным нормам. Отсутствие этих документов является нарушением законодательства и основанием для штрафов Ростехнадзора.
Заключение и рекомендации к действию
Выбор бункерного питателя — это инвестиция в стабильность вашего производства. Экономия на этапе закупки часто приводит к многократным переплатам на этапе эксплуатации и ремонта. Анализируя промышленный питатель бункерный: ассортимент и цены, ориентируйтесь не на минимальную цену, а на совокупную стоимость владения и техническую компетенцию поставщика.
Мы рекомендуем начать с аудита ваших текущих процессов: определите точные характеристики материалов, требуемую производительность и условия окружающей среды. Запросите технические предложения у 3-5 проверенных поставщиков, сравнивайте не только цены, но и предложенные технические решения. Не бойтесь задавать сложные вопросы — реакция продавца покажет его профессионализм.
Если вы готовы модернизировать свою производственную линию и хотите получить индивидуальное техническое решение с расчетом окупаемости, наши инженеры готовы провести бесплатный аудит вашей задачи. Мы поможем подобрать оборудование, которое будет работать надежно, точно и эффективно.
Подобрать промышленный бункерный питатель под ваши задачи
Свяжитесь с нами сегодня