Пластинчатый питатель: характеристики и применение
2026-10-11
- Конструктивные особенности и принцип работы
- Технические характеристики: на что смотреть в паспорте изделия
- Сравнение с другими типами питателей: обоснование выбора
- Типичные ошибки при эксплуатации и их предотвращение
- Применение в различных отраслях промышленности
- Критерии выбора поставщика и оценка надежности
- Заключение и следующие шаги
Главное за 30 секунд
- Ключевой параметр надежности: Срок службы пластинчатого питателя напрямую зависит от толщины тяговой цепи и качества стали звеньев. Использование цепей с толщиной стенки менее 12 мм для абразивных руд приводит к аварийным остановкам уже через 4–6 месяцев.
- Экономическая эффективность: Правильный подбор угла наклона желоба (оптимально 15–20 градусов) и скорости движения полотна снижает энергопотребление на 18–22% по сравнению со стандартными ленточными конвейерами при работе с крупнокусковым материалом.
- Стандарты качества: Оборудование, поставляемое ООО «Лунъянь Синье Машиностроения», сертифицировано по ТР ТС 010/2011 и соответствует ГОСТ 15150-69 по климатическому исполнению, что гарантирует работу при температурах от -40°C до +40°C без потери производительности.
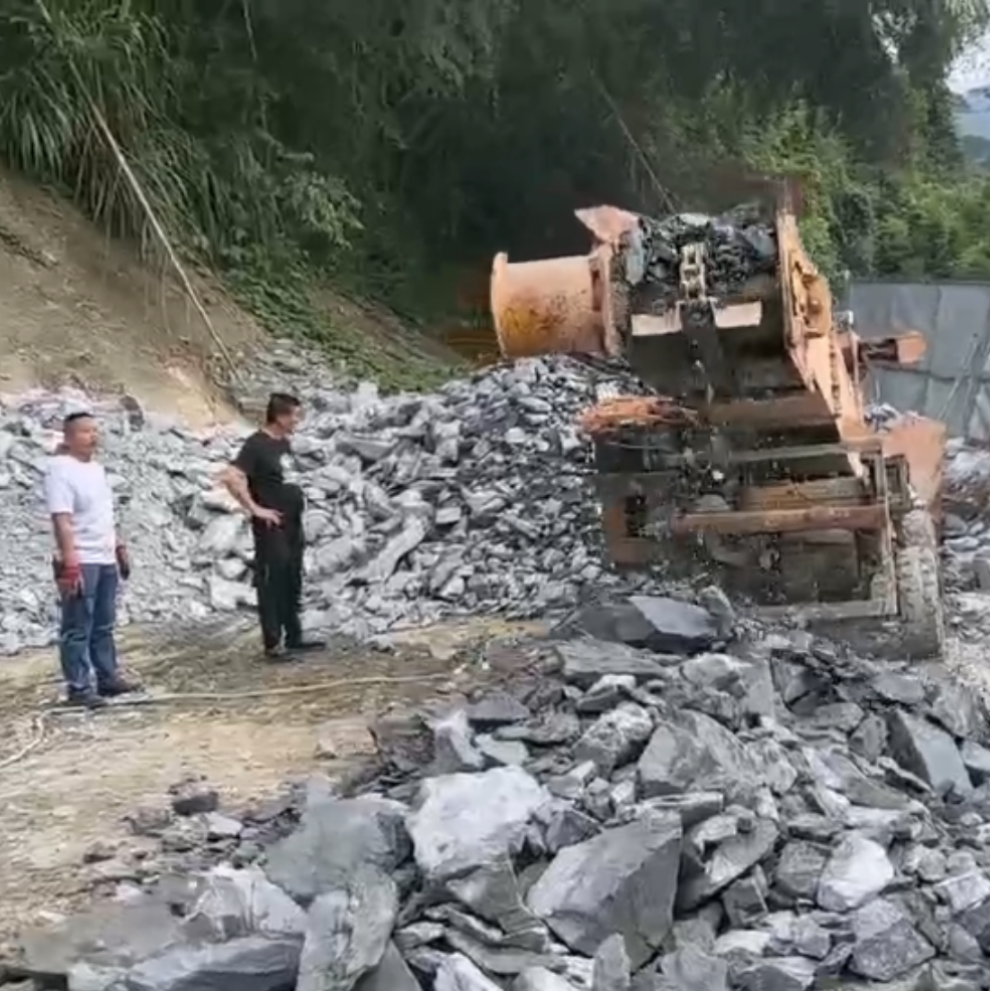
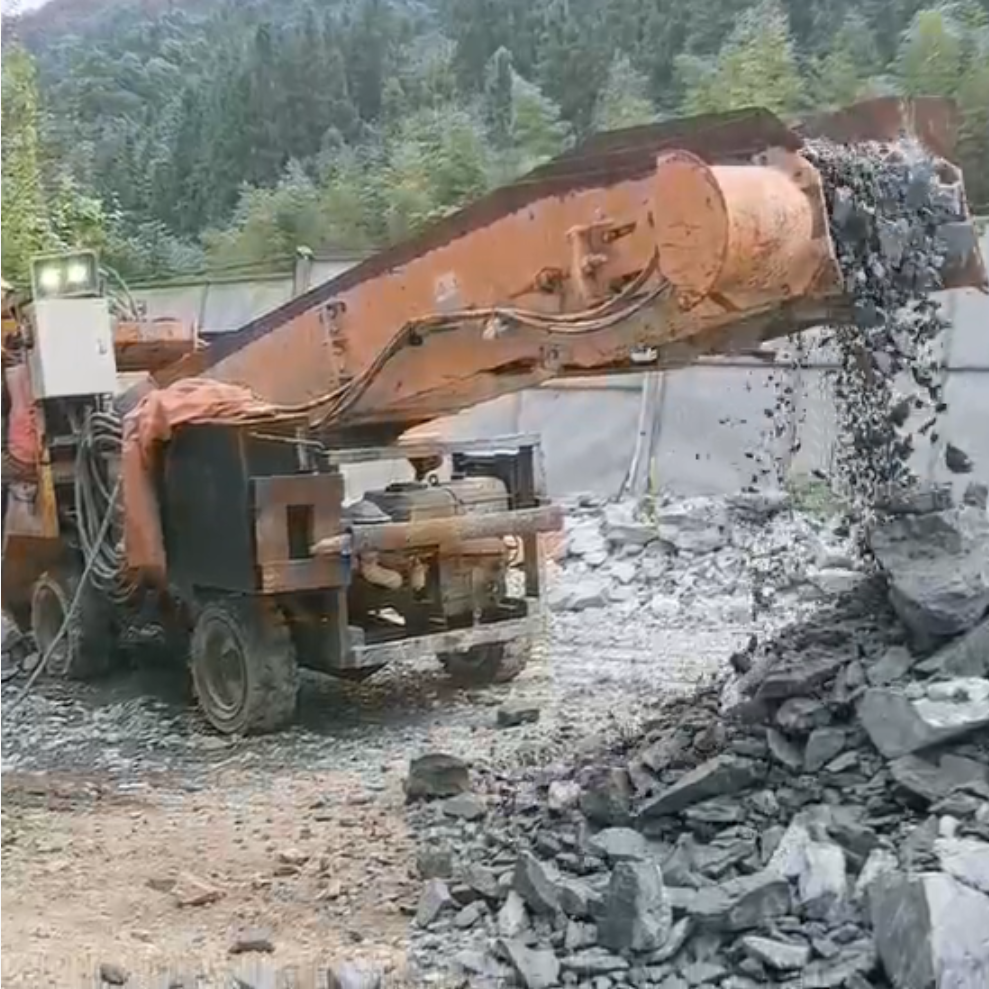
Пластинчатый питатель — это не просто транспортное звено в цепи горно-обогатительного комбината. Это критически важный узел, определяющий ритмичность всей производственной линии. В отличие от вибрационных аналогов, пластинчатые конструкции обеспечивают плавную, ударопрочную подачу тяжеловесных и крупногабаритных материалов: от сырой руды и угольных глыб до скальной породы размером более 1000 мм.
В инженерной практике мы часто сталкиваемся с ситуацией, когда закупщики выбирают оборудование исключительно по цене, игнорируя специфику металлоемкости рамы и тип приводной станции. Результатом становится преждевременный износ тяговых органов и простои, стоимость которых многократно превышает сэкономленные средства на этапе закупки. В данном материале мы детально разберем технические характеристики, принципы подбора и реальные сценарии применения пластинчатых питателей, опираясь на опыт эксплуатации в сложных климатических и геологических условиях.
Конструктивные особенности и принцип работы
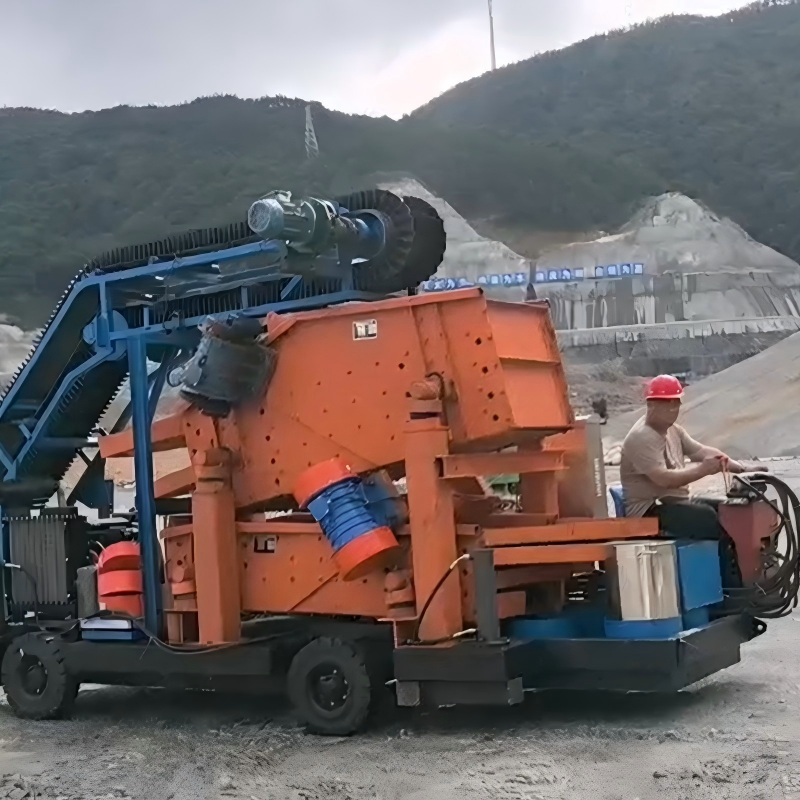
Фундаментальное отличие пластинчатого питателя от других типов транспортировщиков заключается в способе передачи тягового усилия. Здесь используется замкнутая цепь или группа цепей, к которым крепятся стальные пластины (лотки), образующие несущее полотно. Материал перемещается по неподвижному или скользящему настилу, что исключает провисание ленты под весом крупных кусков породы.
Конструкция состоит из нескольких ключевых модулей:
- Рама и опорная конструкция: Выполняется из высокопрочного швеллера или двутавра. Для условий Крайнего Севера или высокогорья, где работает техника ООО «Лунъянь Синье Машиностроения», рама проходит дополнительную антикоррозийную обработку и усиливается в зонах максимальных динамических нагрузок.
- Тяговый орган: Обычно это короткозвенные или длиннозвенные цепи из легированной стали (марки 40Х, 45Г2). Критическим параметром является шаг цепи и диаметр пальца. Ошибка в расчете шага приводит к «перескакиванию» цепи на звездочках при пуске под нагрузкой.
- Пластины (полотно): Изготавливаются из износостойкой стали Hardox или ее аналогов. Толщина листа варьируется от 8 до 20 мм в зависимости от абразивности материала. Пластины могут быть плоскими или корытообразными для предотвращения высыпания мелочи.
- Приводная станция: Включает электродвигатель, редуктор (часто цилиндрический или червячный) и муфту предельного момента. Наличие гидравлической муфты позволяет смягчить пусковые токи, которые могут достигать 5–7 крат от номинала.
- Натяжное устройство: Винтовое или пружинное. Оно компенсирует удлинение цепи в процессе эксплуатации. Отсутствие автоматической компенсации натяжения — частая причина обрыва цепи.
Инженерный совет: При проектировании линии всегда закладывайте запас прочности тяговой цепи не менее 2.5–3.0. Динамические удары при падении глыб весом в несколько тонн создают пиковые нагрузки, которые не учитываются в статических расчетах.
Технические характеристики: на что смотреть в паспорте изделия
При анализе коммерческих предложений важно выходить за рамки базовых параметров «длина/ширина». Глубокий технический аудит спецификации выявляет реальное качество оборудования. Рассмотрим ключевые метрики, влияющие на TCO (Total Cost of Ownership).
| Параметр | Стандартное значение | Влияние на эксплуатацию |
|---|---|---|
| Ширина полотна (B) | 600 – 2000 мм | Определяет максимальный размер куска материала. Правило: B ≥ 2.5 × Dmax (где Dmax — диаметр крупнейшего куска). |
| Скорость движения (v) | 0.05 – 0.25 м/с | Низкая скорость обеспечивает бережную подачу и равномерное заполнение дробилки. Высокая скорость увеличивает износ пластин. |
| Производительность (Q) | 20 – 800 т/ч | Зависит от насыпной плотности материала. Для руды плотностью 2.5 т/м³ требуется корректировка коэффициента заполнения желоба. |
| Мощность привода (P) | 5.5 – 110 кВт | Недооценка мощности приводит к перегреву редуктора. Важно учитывать пусковой момент при полном желобе. |
| Угол наклона (α) | 0° – 25° | При угле > 15° требуется установка специальных упоров на пластинах для предотвращения скатывания материала назад. |
Особое внимание следует уделить материалу звездочек. В практике ООО «Лунъянь Синье Машиностроения» мы используем звездочки с термообработанными зубьями (твердость поверхности HRC 45–50). Это увеличивает ресурс сопряжения «цепь-звездочка» на 40% по сравнению со стандартными чугунными аналогами. Игнорирование этого нюанса ведет к быстрому вытягиванию шага цепи и необходимости её замены задолго до истечения нормативного срока.
Климатическое исполнение и защита
Для российских реалий критически важно соответствие оборудования ГОСТ 15150-69. Исполнение УХЛ1 (умеренный и холодный климат) предполагает использование морозостойких смазок в редукторах и подшипниковых узлах, а также стали, сохраняющей ударную вязкость при -60°C. Стандартные китайские или европейские модели без адаптации часто выходят из строя в первую же зиму из-за хладноломкости металла пластин.
Сравнение с другими типами питателей: обоснование выбора
Почему инженер выбирает именно пластинчатый питатель, а не вибрационный или ленточный? Ответ лежит в плоскости физики процесса и экономики ремонта.
Пластинчатый vs Вибрационный:
Вибрационные питатели эффективны для рассева и подачи мелких фракций. Однако при работе с крупными глыбами (>500 мм) и влажной, липкой рудой они теряют эффективность. Вибрация вызывает налипание материала на деку, что требует постоянной очистки. Пластинчатый питатель работает по принципу скольжения/качения, что минимизирует налипание. Кроме того, вибрационные грохоты создают высокие динамические нагрузки на фундамент, тогда как пластинчатые питатели передают преимущественно статическую нагрузку.
Пластинчатый vs Ленточный:
Ленточные конвейеры дешевле на этапе покупки, но их слабое место — уязвимость ленты. Острый камень может прорезать резиновую ленту, а падение тяжелой глыбы с высоты даже 0.5 метра часто приводит к локальному разрушению корда. Замена ленты — это длительный простой (до 2–3 суток). Замена одной поврежденной пластины в пластинчатом питателе занимает 2–4 часа силами двух слесарей. Для тяжелых условий эксплуатации пластинчатый тип выигрывает по критерию ремонтопригодности.
Реальный кейс: На одном из медно-молибденовых месторождений в Сибири замена ленточного конвейера после серии порезов обошлась предприятию в 4.5 млн рублей прямых затрат и более 12 млн рублей убытков от простоя дробильной фабрики. После перехода на пластинчатые питатели производства ООО «Лунъянь Синье Машиностроения» количество внеплановых остановок снизилось до нуля в течение первого года эксплуатации.
Типичные ошибки при эксплуатации и их предотвращение
Даже самое надежное оборудование можно вывести из строя неправильной эксплуатацией. Ниже приведены три наиболее распространенные ошибки, которые мы наблюдаем на объектах заказчиков.
1. Работа «внатяг» без запаса по мощности
Частая ситуация: питатель запускается, когда желоб полностью заполнен материалом после остановки предыдущей смены. Пусковой момент в этом случае максимален. Если частотный преобразователь или мягкий пускатель не настроены корректно, происходит срез шпонки на валу редуктора или пробуксовка муфты.
Решение: Обязательная установка системы плавного пуска и блокировка запуска питателя при наличии сигнала «аварийная остановка» от датчика уровня в бункере. Также рекомендуется практика «холостого пуска» перед подачей материала.
2. Игнорирование смазки шарниров цепи
Цепь пластинчатого питателя работает в условиях сильного абразивного износа. Пыль и мелкая руда проникают в зазоры между пальцем и втулкой. Если не использовать автоматические системы смазки или не проводить ручную смазку каждые 40–80 часов, зазор увеличивается, цепь вытягивается, и начинается интенсивный износ зубьев звездочек.
Решение: Внедрение централизованной системы смазки (Lincoln, SKF или аналоги) с подачей консистентной смазки непосредственно в шарниры. Это продлевает срок службы цепи в 2–3 раза.
3. Неравномерная загрузка желоба
Подача материала только на одну сторону желоба создает крутящий момент на раме и приводит к одностороннему вытягиванию цепи. Со временем цепь начинает «уводить» в сторону, она трется о борта желоба, вызывая искрение и быстрый износ бортов.
Решение: Установка регулируемой заслонки на питающем бункере для центрирования потока материала. Регулярный визуальный контроль положения цепи относительно центра желоба.
Применение в различных отраслях промышленности
Универсальность пластинчатых питателей позволяет использовать их в широком спектре индустрий. Рассмотрим специфику применения в ключевых секторах.
Горнодобывающая промышленность и обогащение
Это основной сегмент. Питатели устанавливаются перед первичными щековыми или гироконусными дробилками. Их задача — обеспечить равномерный поток руды, исключая «голодание» дробилки (снижение КПД) и её «перегрузку» (риск заклинивания). Для золоторудных и полиметаллических месторождений важна герметичность конструкции для предотвращения потерь ценного материала.
Цементная промышленность
Здесь питатели используются для подачи известняка, глины и угля. Специфика — высокая абразивность и наличие пыли. Оборудование должно иметь усиленные уплотнения валов и пылезащитные кожухи. В печах обжига клинкера применяются жаропрочные модификации пластинчатых питателей, способные работать при температурах окружающей среды до +150°C.
Угольная энергетика и коксохимия
Питатели угля требуют особого внимания к пожарной безопасности. Искры от трения металла о металл недопустимы. Поэтому в таких версиях используются бронзовые или полимерные вкладыши в зонах трения, а также специальные антистатические покрытия. Компания ООО «Лунъянь Синье Машиностроения» предлагает реверсивные угольные питатели типа K, которые позволяют гибко управлять потоком угля на распределительных складах ТЭЦ.
Критерии выбора поставщика и оценка надежности
Выбор производителя пластинчатого питателя — это стратегическое решение. Рынок насыщен предложениями, но качество варьируется колоссально. На что обращать внимание техническому директору или главному механику?
- Собственное производство полного цикла. Поставщики-перекупщики не могут гарантировать качество сварных швов рамы или термообработки звездочек. Завод-производитель, такой как ООО «Лунъянь Синье Машиностроения», контролирует каждый этап: от раскроя листа до финальной сборки. Наличие собственной конструкторской базы позволяет адаптировать чертежи под нестандартные задачи заказчика, например, изменить высоту разгрузки или угол наклона без увеличения сроков производства.
- Сертификация и стандарты. Для работы на территории РФ и стран ЕАЭС оборудование обязательно должно иметь декларацию соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Запросите копии сертификатов до подписания контракта. Отсутствие маркировки EAC — прямой запрет на ввод оборудования в эксплуатацию надзорными органами.
- Опыт экспортных поставок. Компания с географией присутствия в более чем 20 странах (Гана, Индонезия, страны СНГ) имеет отлаженные логистические схемы и понимает требования международного сервиса. Опыт работы в разных климатических зонах подтверждает универсальность инженерных решений.
- Наличие складских запасов запчастей. Цепи, звезды и пластины — это расходные материалы. Поставщик должен гарантировать отгрузку комплекта запчастей в течение 5–7 рабочих дней. Долгие сроки ожидания деталей из-за рубежа парализуют производство.
Мы рекомендуем запрашивать референс-лист с контактами действующих объектов. Позвоните главным механикам этих предприятий. Их отзывы о том, как ведет себя оборудование после 2–3 лет работы, скажут больше, чем любая рекламная брошюра.
Заключение и следующие шаги
Пластинчатый питатель — это инвестиция в стабильность вашего производственного процесса. Правильно подобранное оборудование окупает себя за счет снижения затрат на ремонт, уменьшения простоев и экономии электроэнергии. Ключ к успеху лежит в точном расчете параметров под конкретный материал и выборе производителя, который разделяет ваши требования к качеству и надежности.
Компания ООО «Лунъянь Синье Машиностроения» готова предложить комплексное решение: от аудита вашей текущей технологической линии до поставки, монтажа и шеф-монтажа оборудования. Наши инженеры помогут подобрать оптимальную конфигурацию питателя, которая обеспечит максимальную производительность при минимальных эксплуатационных расходах.
Не рискуйте эффективностью вашего предприятия. Получите профессиональную консультацию и индивидуальное коммерческое предложение уже сегодня.