Опрокидная клеть вагоноопрокидывателя – ведущий завод
2026-08-18
- Опрокидная клеть вагоноопрокидывателя: инженерный анализ и критерии выбора ведущего завода-производителя
- Конструктивные особенности и типы опрокидных клетей: что важно знать заказчику
- Технические параметры и спецификации: язык цифр и стандартов
- Производственный процесс: как отличить ведущий завод от сборочного цеха
- Сравнение производителей: критерии выбора надежного партнера
- Логистика и монтаж: скрытые риски и способы их минимизации
- Экономическая эффективность и срок окупаемости
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к надежной инфраструктуре
Опрокидная клеть вагоноопрокидывателя: инженерный анализ и критерии выбора ведущего завода-производителя
Выбор надежной опрокидной клети — это не просто закупка металлоконструкции, а стратегическое решение, определяющее эффективность всего разгрузочного комплекса на ближайшие 15–20 лет. В нашей практике работы с крупными горнодобывающими и металлургическими холдингами мы неоднократно сталкивались с ситуацией, когда экономия на этапе проектирования или выборе поставщика приводила к простоям оборудования и росту эксплуатационных расходов. Ключевой элемент системы — опрокидная клеть вагоноопрокидывателя — принимает на себя колоссальные динамические нагрузки, циклические удары и абразивное воздействие сыпучих грузов. Ведущий завод-производитель должен гарантировать не только соответствие чертежам, но и технологическую устойчивость материала в экстремальных условиях эксплуатации.
Данное руководство составлено на основе реального опыта проектирования, изготовления и монтажа систем вагоноопрокидывания для рынков России, СНГ и стран дальнего зарубежья. Мы разберем технические нюансы, которые часто упускают из виду при тендерных процедурах, сравним материалы и технологии сварки, а также объясним, почему сертификация ГОСТ и ISO является лишь базовым входным билетом, а не гарантией качества. Если вы ищете партнера, способного обеспечить полный цикл производства от раскроя листа до шеф-монтажа, эта статья поможет вам сформировать техническое задание, отсеивающее посредников и некомпетентные цеха.
Конструктивные особенности и типы опрокидных клетей: что важно знать заказчику
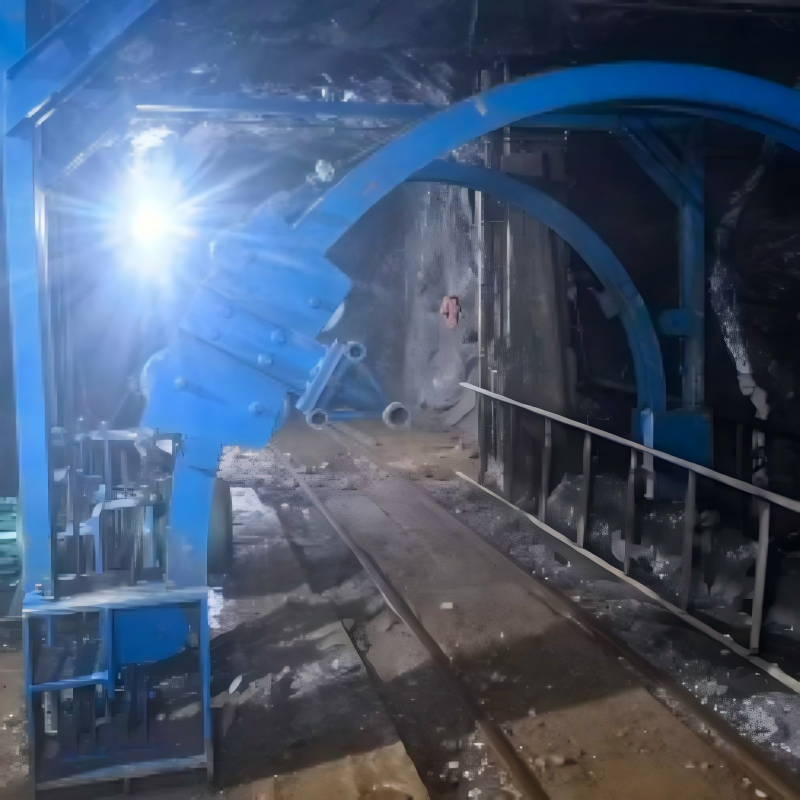
Опрокидная клеть представляет собой сложную пространственную металлоконструкцию, предназначенную для захвата, фиксации и поворота железнодорожного вагона вокруг продольной оси. Несмотря на кажущуюся простоту формы, внутри этой конструкции скрыты десятки инженерных решений, влияющих на долговечность. На рынке представлены два основных типа клетей: для одновагонных (ВРС) и двухвагонных (ВРК) вагоноопрокидывателей. Выбор между ними диктуется пропускной способностью терминала, но конструктивные требования к самой клети остаются высокими в обоих случаях.
В нашей практике мы наблюдали случаи, когда заводы-изготовители использовали упрощенные схемы узлов крепления торцевых упоров. Это приводило к тому, что после 2–3 лет эксплуатации появлялись микротрещины в зонах концентрации напряжений. Ведущий завод всегда применяет методы конечно-элементного анализа (FEA) для моделирования нагрузок перед изготовлением опытного образца. Это позволяет выявить слабые места еще на этапе цифровой модели, а не во время испытаний на полигоне.
Материаловедение: выбор стали для тяжелых условий эксплуатации
Основной материал для изготовления каркаса клети — низколегированные стали повышенной прочности, такие как 09Г2С, S355J2 или их аналоги. Однако ключевым фактором является не марка стали сама по себе, а ее ударная вязкость при низких температурах. Для регионов с холодным климатом (Сибирь, Урал, Северные территории) стандартная сталь может стать хрупкой при температуре ниже -40°C. Мы рекомендуем использовать стали с гарантированной ударной вязкостью KCV при температуре -60°C. Это увеличивает стоимость металла на 15–20%, но исключает риск катастрофического разрушения конструкции зимой.
Еще один важный аспект — толщина листового проката. В местах сопряжения с роликами и направляющими толщина металла должна быть увеличена либо должны применяться накладные броневые пластины из износостойкой стали (типа Hardox или российских аналогов). Использование обычного конструкционного листа в зонах трения приводит к быстрому износу и необходимости частых ремонтов. Ведущий завод всегда предусматривает возможность замены этих изнашиваемых элементов без демонтажа всей клети.
Сварные соединения и контроль качества
Качество сварных швов определяет целостность конструкции. В отрасли принято использовать автоматическую сварку под слоем флюса для длинных прямых швов и полуавтоматическую сварку в среде защитных газов для сложных узлов. Ручная дуговая сварка допускается только для вспомогательных элементов. Критически важным является контроль качества: каждый ответственный шов должен проходить ультразвуковой контроль (УЗК) или радиографический контроль (РК).
Мы столкнулись с кейсом, когда поставщик сэкономил на контроле, предоставив формальные акты ВИК (Военно-инженерной комиссии или независимой лаборатории). Через полгода эксплуатации произошло раскрытие шва в нижнем поясе клети. Расследование показало наличие непроваров и шлаковых включений. Поэтому при выборе завода требуйте предоставления протоколов неразрушающего контроля для каждой партии изделий, а не выборочных образцов. Это ваше право как заказчика и обязанность серьезного производителя.
Технические параметры и спецификации: язык цифр и стандартов
При формировании запроса коммерческого предложения (КП) многие закупщики ограничиваются общими фразами. Однако для точного расчета стоимости и сроков изготовления необходимо предоставить заводу-изготовителю детальные исходные данные. Ниже приведены ключевые параметры, которые напрямую влияют на конструкцию опрокидной клети.
| Параметр | Описание и влияние на конструкцию | Типичные значения / Стандарты |
|---|---|---|
| Грузоподъемность | Максимальная масса груженого вагона. Определяет сечение балок и мощность приводов. | До 140 тонн (для полувагонов новой генерации) |
| Угол опрокидывания | Рабочий угол поворота клети. Влияет на геометрию опорных поверхностей и длину рычагов. | 175° – 180° (полный переворот) |
| Тип вагона | Геометрия кузова вагона (полувагон, думпкар). Определяет конфигурацию прижимных устройств. | ГОСТ 12240, ТУ конкретных заводов-вагоностроителей |
| Климатическое исполнение | Требования к материалам и покрытиям в зависимости от региона эксплуатации. | УХЛ1 (Умеренный и Холодный климат), ГОСТ 15150 |
| Интервал обслуживания | Частота смазки узлов и проверки соединений. Зависит от типа подшипников и уплотнений. | Не менее 500 часов непрерывной работы |
Обратите внимание на параметр «динамический коэффициент». При опрокидывании возникают инерционные силы, превышающие статический вес груза в 1.5–2 раза. Конструкция клети должна рассчитываться именно на эти пиковые нагрузки. Если завод использует в расчетах только статическую массу, конструкция будет иметь недостаточный запас прочности. Требуйте подтверждения расчетов динамики в технической документации.
Сертификация оборудования является обязательной для допуска к эксплуатации на путях общего пользования. Основным документом является сертификат соответствия ТР ТС (Технический регламент Таможенного союза), который подтверждает безопасность машины и оборудования. Дополнительно, наличие сертификата ISO 9001:2015 у завода говорит о налаженной системе менеджмента качества, но не заменяет приемочных испытаний самого изделия. Ведущий завод всегда имеет действующие сертификаты и готов предоставить копии разрешительной документации до подписания контракта.
Производственный процесс: как отличить ведущий завод от сборочного цеха
Рынок металлоконструкций перенасыщен предложениями. Многие компании позиционируют себя как производители, имея лишь несколько сварочных постов и покупая готовые балки у сторонних поставщиков. Такой подход исключает контроль качества на всех этапах. Настоящий ведущий завод обладает полным циклом производства: от входного контроля металла до окраски и упаковки.
Именно такой подход реализует ООО «Лунъянь Синье Машиностроения» — ведущее китайское предприятие с более чем 40-летней историей в области проектирования и производства горно-шахтного оборудования. Основанная в 2003 году (как ООО «Лунъянь Синъе Механика») и расположенная в промышленной зоне Дунбаошань (провинция Фуцзянь, КНР), компания прошла путь от небольшого механического завода до международного инжинирингового партнера. Сегодня «Лунъянь Синье» специализируется не только на вибрационных грохотах и дорожно-строительной технике, но и производит сложные системы разгрузки, включая электрические и высокопроизводительные опрокидыватели вагонеток, а также автоматические рудоопрокидыватели.
Опыт компании, охватывающий почти четыре десятилетия непрерывных исследований и разработок, позволяет ей предлагать решения, адаптированные под специфику сложных горных и подземных условий. Продуктовый портфель включает гусеничные и колесные погрузочные машины, подземные самосвалы и специализированные углеобогатительные сепараторы, что свидетельствует о глубоком понимании процессов транспортировки и переработки сырья. География присутствия компании охватывает более 20 стран, включая поставки в Гану, Индонезию и другие регионы Африки и Юго-Восточной Азии, а также активную работу на внутреннем рынке Китая (Пекин, Шаньси, Шэньси и др.).
Этап 1: Входной контроль и подготовка металла
Все поступающие листы и профили должны проходить проверку на соответствие заявленным характеристикам. Это включает замер толщины (с учетом минусового допуска прокатчика), проверку химического состава (спектральный анализ) и механических свойств. Мы видели случаи, когда фактическая толщина листа 20 мм составляла 18.5 мм, что снижало несущую способность узла на 15%. Ведущий завод имеет собственную лабораторию или контракт с аккредитованной испытательной центром для проведения таких проверок. В «Лунъянь Синье Машиностроения» система управления качеством выстроена на строгих стандартизированных принципах: каждое изделие проходит многоступенчатый контроль, включая входной, операционный и окончательный приемочный контроль, что гарантирует стабильность параметров продукции.
Этап 2: Резка и обработка кромок
Точность резки определяет качество последующей сборки. Использование плазменной или лазерной резки с ЧПУ обеспечивает точность до ±1 мм. Важно качество подготовки кромок под сварку. Они должны быть очищены от окалины, ржавчины и жира на ширину не менее 20 мм от края. Механическая обработка кромок (фрезеровка) рекомендуется для толщин более 30 мм, чтобы обеспечить полный провар корня шва. Производственная база «Лунъянь Синье» оснащена современным высокоточным оборудованием, обеспечивающим полный цикл металлообработки, что исключает геометрические искажения на ранних этапах.
Этап 3: Сборка и сварка
Сборка должна производиться на специальных стапелях и приспособлениях, исключающих геометрические искажения. Перекосы диагоналей клети недопустимы, так как это приведет к заклиниванию вагона при опрокидывании. Сварка должна вестись в строгом соответствии с утвержденной технологической картой (WPS). Контроль межпроходной температуры и параметров сварочного тока обязателен. Благодаря собственной конструкторской и технологической базе, инженеры завода адаптируют процессы сборки под конкретные задачи пользователя, соблюдая философию «Качество — основа, постоянное совершенствование».
Этап 4: Антикоррозионная защита
Долговечность металлоконструкции на открытом воздухе зависит от качества покраски. Стандартная схема включает струйную очистку поверхности до степени Sa 2.5 (ISO 8501-1), нанесение цинкосодержащего грунта и полиуретановой эмали. Общая толщина сухого слоя должна составлять не менее 150–200 мкм. Дешевые заводы часто пропускают этап струйной очистки, нанося краску по ржавчине, что приводит к отслоению покрытия через один сезон. Требуйте фотоотчет процесса окраски и замеры толщины мокрого и сухого слоя.
Сравнение производителей: критерии выбора надежного партнера
При выборе подрядчика для изготовления опрокидной клети важно оценивать не только цену, но и комплекс компетенций. Ниже приведена сравнительная таблица характеристик типичного «гаражного» производства и ведущего промышленного завода, такого как «Лунъянь Синье Машиностроения», обладающего подтвержденным опытом экспортных контрактов и собственной инфраструктурой.
| Критерий оценки | Ведущий завод-производитель | Мелкое сборочное предприятие |
|---|---|---|
| Проектирование | Собственное КБ, расчеты в ANSYS/SCAD, оптимизация веса | Использование типовых чертежей без адаптации, отсутствие расчетов |
| Оборудование | ЧПУ станки, автоматические сварочные комплексы, краны >50т | Ручная резка, ручная сварка, ограниченная грузоподъемность кранов |
| Контроль качества | Лаборатория НК, ультразвуковой контроль каждого шва, геодезия | Визуальный осмотр, выборочный контроль или его отсутствие |
| Сроки изготовления | Стабильные, обеспечены запасом материалов и мощностей | Часто срываются из-за загрузки или проблем с поставками металла |
| Гарантия | До 24 месяцев, сервисное обслуживание, наличие запчастей | 12 месяцев (формально), сложности с гарантийными случаями |
| Документация | Полный пакет (паспорта, сертификаты, инструкции, схемы) | Минимальный набор, часто с ошибками или неполный |
Цена изделия от ведущего завода может быть на 10–15% выше, чем у демпингующих конкурентов. Однако эта разница полностью перекрывается экономией на ремонтах, отсутствии простоев и более длительном сроке службы. Кроме того, крупные заводы имеют финансовые ресурсы для закупки металла по фиксированным ценам, что защищает заказчика от колебаний рынка в период длительного производства. Компания «Лунъянь Синье» придерживается философии взаимной выгоды и долгосрочного партнерства, делая акцент на высококачественном послепродажном обслуживании, включая техническую поддержку и обучение персонала.
Логистика и монтаж: скрытые риски и способы их минимизации
Опрокидная клеть — это крупногабаритный груз, транспортировка которого требует тщательного планирования. Габариты клети часто превышают стандартные дорожные ограничения, что necessitates использование негабаритного транспорта и согласование маршрута. Ведущий завод берет на себя разработку схем строповки и крепления груза при транспортировке. Неправильная строповка может привести к деформации конструкции еще до ее прибытия на объект.
Монтаж клети на фундаменте требует высокой точности. Отклонение от проектных отметок не должно превышать 2–3 мм. Для этого используются лазерные нивелиры и теодолиты. Важным этапом является выверка оси вращения. Если ось клети не совпадает с осью вращения привода, возникнут дополнительные нагрузки на подшипники и редуктор, что приведет к их преждевременному выходу из строя.
Мы рекомендуем включать в договор пункт о шеф-монтаже — присутствии инженеров завода-изготовителя на площадке во время установки. Их задача — контролировать правильность сборки болтовых соединений, затяжку моментов и общую геометрию собранного узла. Опыт показывает, что привлечение сторонних монтажных бригад без надзора производителя часто приводит к ошибкам, устранение которых стоит дороже, чем сам шеф-монтаж. Компания «Лунъянь Синье» обеспечивает своевременную поставку оборудования и готова организовать шеф-монтаж как на внутренних рынках Китая, так и за рубежом, оперативно решая сервисные вопросы.
Экономическая эффективность и срок окупаемости
Инвестиции в качественную опрокидную клеть окупаются за счет снижения операционных расходов (OPEX). Рассмотрим основные статьи экономии:
- Снижение затрат на ремонт: Качественная сварка и износостойкие накладки увеличивают межремонтный интервал в 2–3 раза.
- Минимизация простоев: Надежная конструкция снижает риск аварийных остановок разгрузочного комплекса. Стоимость часа простоя угольного терминала может достигать десятков тысяч долларов.
- Энергоэффективность: Правильно сбалансированная клеть требует меньших усилий для вращения, что снижает нагрузку на электроприводы и потребление электроэнергии.
- Безопасность персонала: Отсутствие внезапных поломок снижает риски травматизма и связанные с ним юридические и страховые издержки.
При расчете совокупной стоимости владения (TCO) на горизонте 10 лет, первоначальная экономия на дешевом оборудовании полностью нивелируется затратами на его обслуживание и замену узлов. Ведущий завод предоставляет расчет TCO как часть коммерческого предложения, демонстрируя прозрачность своих решений.
Часто задаваемые вопросы
Какой срок изготовления опрокидной клети на заводе?
Стандартный срок производства составляет от 3 до 5 месяцев. Этот период включает закупку металла (2–4 недели), изготовление деталей (3–5 недель), сварку и сборку (4–6 недель), антикоррозионную защиту и упаковку (2 недели). Срок может варьироваться в зависимости от сложности конструкции и текущей загрузки производственной линии завода. Ведущие предприятия имеют складской запас основных сортов металла, что позволяет сократить этап закупки.
Можно ли модернизировать существующую клеть?
Да, модернизация возможна и часто экономически целесообразна. Она может включать замену изношенных направляющих, усиление несущих балок, установку новых прижимных устройств для вагонов новой конструкции. Однако перед модернизацией необходимо провести дефектоскопию основной конструкции. Если выявлены глубокие коррозионные повреждения или усталостные трещины в основных несущих элементах, замена клети может быть более выгодным решением, чем ремонт.
Какие гарантии предоставляет завод-изготовитель?
Стандартная гарантия на металлоконструкцию составляет 12–24 месяца с момента ввода в эксплуатацию или 18 месяцев с момента отгрузки. Гарантия распространяется на дефекты материалов и изготовления. Важно внимательно читать условия гарантии: она обычно не покрывает повреждения, вызванные неправильной эксплуатацией, перегрузками или отсутствием технического обслуживания. Ведущий завод четко регламентирует условия сохранения гарантии в паспорте изделия.
Работаете ли вы с экспортными поставками?
Да, ведущие российские и китайские заводы, такие как «Лунъянь Синье Машиностроения», имеют богатый опыт экспорта. Компания обеспечивает полную таможенную очистку, подготовку экспортной упаковки, соответствующей морским или железнодорожным перевозкам, и предоставление всего необходимого пакета документов для импорта в страну назначения. Продукция успешно поставляется в страны Африки, Юго-Восточной Азии и регионы СНГ.
Заключение: ваш следующий шаг к надежной инфраструктуре
Опрокидная клеть вагоноопрокидывателя — это сердце разгрузочного терминала. Ее надежность напрямую влияет на финансовый результат вашего бизнеса. Выбор ведущего завода-производителя, обладающего собственным проектированием, современным оборудованием и строгой системой контроля качества, является единственно верным стратегическим решением. Не позволяйте сиюминутной экономии поставить под угрозу многолетнюю бесперебойную работу вашего предприятия.
Мы готовы обсудить ваши технические требования, провести предварительный расчет стоимости и сроков, а также предоставить референс-лист наших реализованных проектов. Наши инженеры помогут оптимизировать конструкцию под ваши конкретные условия эксплуатации, обеспечив баланс между надежностью и стоимостью.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации технических специалистов. Давайте построим инфраструктуру, которая будет работать на вас десятилетиями.
Для более детального изучения наших возможностей посетите раздел производство вагоноопрокидывателей на нашем сайте.