Конвейер цепной пластинчатый: типы и особенности
2026-08-25
- Конвейер цепной пластинчатый: фундаментальные принципы работы и классификация
- Основные типы пластинчатых конвейеров: конструктивные различия
- Технические особенности и параметры выбора
- Сравнительный анализ: пластинчатые vs ленточные конвейеры
- Применение в различных отраслях промышленности
- Рекомендации по монтажу и обслуживанию
- Экономическое обоснование и выбор поставщика
- Часто задаваемые вопросы
Конвейер цепной пластинчатый: фундаментальные принципы работы и классификация
Пластинчатый конвейер представляет собой надежное решение для транспортировки тяжелых, абразивных и горячих грузов в промышленных условиях. В отличие от ленточных аналогов, эта система использует несущую цепь с прикрепленными к ней металлическими пластинами (лотками), что обеспечивает высокую прочность и долговечность при экстремальных нагрузках. Если вы рассматриваете внедрение такого оборудования на своем производстве, важно понимать, что конвейер цепной пластинчатый: типы и особенности его конструкции напрямую влияют на общую эффективность технологической линии.
В нашей практике проектирования систем внутренней логистики мы неоднократно сталкивались с ситуацией, когда предприятия пытались использовать стандартные ленточные транспортеры для перемещения раскаленного клинкера или крупных кусков руды. Результат был предсказуемым: быстрый износ ленты, частые остановки на ремонт и существенные финансовые потери. Пластинчатые конвейеры решают эти проблемы за счет модульной конструкции тягового органа. Каждая пластина является независимым элементом, способным выдерживать ударные нагрузки, которые разрушили бы монолитную резиновую ленту.
Ключевое преимущество данной технологии заключается в возможности работы под углом наклона до 35-40 градусов, а в некоторых специализированных исполнениях — и выше. Это критически важно для металлургических и цементных заводов, где требуется подъем сырья на значительную высоту без использования дополнительных перегрузочных узлов. Однако выбор конкретного типа конвейера не должен базироваться только на угле наклона. Необходимо учитывать абразивность материала, температуру груза, требуемую производительность (тонн/час) и условия окружающей среды.
Мы рекомендуем начинать анализ потребностей с определения характеристик транспортируемого материала. Плотность, размер кусков (гранулометрия) и наличие липких компонентов определяют выбор шага цепи, толщины пластин и типа привода. Игнорирование этих параметров на этапе проектирования часто приводит к тому, что оборудование не выходит на проектную мощность или требует постоянной очистки от налипающего материала. В следующих разделах мы подробно разберем основные типы пластинчатых конвейеров и их специфические особенности, опираясь на реальный опыт эксплуатации в различных отраслях промышленности.
Основные типы пластинчатых конвейеров: конструктивные различия
Классификация пластинчатых конвейеров базируется на нескольких ключевых параметрах: типе тяговой цепи, конструкции пластин и расположении опорных роликов. Понимание этих различий позволяет инженерам подобрать оптимальное решение для конкретной задачи. Ошибочный выбор типа конвейера может увеличить эксплуатационные расходы на 30-40% из-за повышенного износа деталей и энергопотребления.
Конвейеры с втулочно-роликовыми цепями
Этот тип является наиболее распространенным в тяжелой промышленности. Тяговый орган состоит из мощных втулочно-роликовых цепей, к которым крепятся стальные пластины. Ролики цепи катятся по направляющим рельсам, что снижает коэффициент трения и уменьшает нагрузку на приводной двигатель. Такие конвейеры идеально подходят для транспортировки крупнокусковых материалов с высокой абразивностью, таких как уголь, руда, щебень и шлак.
Особенностью данной конструкции является возможность использования цепей с большим шагом (до 200 мм и более), что обеспечивает высокую прочность на разрыв. Однако наличие роликов требует регулярной смазки и защиты от попадания мелкой пыли и абразива. В нашей практике был случай, когда на цементном заводе отказались от системы автоматической смазки, что привело к заклиниванию роликов через 6 месяцев работы. Замена всей цепи обошлась заказчику в три раза дороже, чем стоимость первоначальной установки системы смазки. Поэтому при выборе этого типа конвейера обязательно предусматривайте доступ к узлам трения для обслуживания.
Конвейеры с разборными (пиновыми) цепями
Разборные цепи, также известные как пиновые или ковшевые цепи, состоят из отдельных звеньев, соединенных пальцами. Пластины в таких конвейерах часто имеют форму ковшей или глубоких лотков, что предотвращает просыпание мелкого материала. Этот тип широко применяется в пищевой промышленности, сельском хозяйстве и для транспортировки сыпучих материалов средней плотности, таких как зерно, песок, удобрения и химические гранулы.
Главное преимущество разборных цепей — простота ремонта. При повреждении одного звена или пластины нет необходимости демонтировать весь тяговый орган. Достаточно снять защитный кожух, удалить палец и заменить поврежденный элемент. Это значительно сокращает время простоев. Однако такие цепи менее прочны, чем втулочно-роликовые, и не рекомендуются для транспортировки материалов с размером куска более 100-150 мм или с высокой ударной нагрузкой. Мы наблюдали деформацию пальцев на конвейере, перевозившем крупные куски известняка, хотя оборудование было рассчитано только на щебень фракции 20-40 мм. Строгое соблюдение гранулометрических ограничений — залог долгой службы этого типа конвейера.
Конвейеры с цельнокатаными цепями
Цельнокатаные цепи изготавливаются из сплошного металлического профиля, что придает им исключительную жесткость и устойчивость к растяжению. Пластины в таких системах обычно привариваются непосредственно к звеньям цепи или являются их неотъемлемой частью. Этот тип конвейеров часто используется в автомобильной промышленности для транспортировки кузовов, двигателей и других тяжелых узлов сборочных линий, а также в покрасочных камерах благодаря возможности создания герметичных конструкций.
Особенностью цельнокатаных цепей является низкий уровень шума и плавность хода. Они не требуют интенсивной смазки, так как не имеют внутренних трущихся элементов, подобных роликам в втулочно-роликовых цепях. Однако их стоимость значительно выше, а ремонт сложнее. При выходе из строя участка цепи часто требуется замена большого сегмента или использование специального инструмента для соединения звеньев. Этот тип конвейеров оправдан там, где важна чистота процесса, точность позиционирования груза и минимальное обслуживание.
Технические особенности и параметры выбора
При заказе или проектировании пластинчатого конвейера необходимо учитывать ряд технических параметров, которые определяют его производительность и надежность. Неправильный расчет даже одного из этих параметров может привести к серьезным проблемам в эксплуатации. Ниже мы рассмотрим ключевые характеристики, на которые следует обращать внимание.
Ширина и толщина пластин
Ширина пластин определяет максимальный размер транспортируемого груза и объемную производительность конвейера. Стандартные ширины варьируются от 400 мм до 2000 мм и более. Для мелкокусковых материалов можно использовать более узкие пластины, но для крупных глыб руды или больших мешков требуется ширина, превышающая максимальный размер груза минимум на 20-30%. Толщина пластин влияет на их способность выдерживать ударные нагрузки и абразивный износ. Обычно используются пластины толщиной от 4 до 12 мм. Для особо абразивных материалов, таких как кварцевый песок или шлак, рекомендуется использовать пластины из износостойкой стали (например, Hardox) или с наплавкой из твердых сплавов.
Важно помнить, что увеличение толщины пластин ведет к увеличению массы движущихся частей, что требует более мощного привода. Мы советуем проводить баланс между износостойкостью и энергоэффективностью. Использование слишком толстых пластин там, где это не нужно, увеличивает капитальные затраты и операционные расходы на электроэнергию.
Шаг цепи и скорость движения
Шаг цепи — это расстояние между центрами соседних звеньев. Он определяет плавность движения и нагрузку на каждое звено. Меньший шаг обеспечивает более плавное движение и подходит для транспортировки мелких или хрупких грузов. Больший шаг используется для тяжелых условий работы, так как позволяет использовать более массивные и прочные звенья. Скорость движения конвейера обычно находится в диапазоне от 0,1 до 1,5 м/с. Для абразивных материалов скорость рекомендуется держать на нижнем уровне (0,1-0,5 м/с), чтобы уменьшить износ пластин и цепи. Для легких и неабразивных грузов скорость может быть увеличена для повышения производительности.
Пример из практики: на одном из горно-обогатительных комбинатов увеличили скорость конвейера с 0,3 м/с до 0,8 м/с для повышения производительности. Через два месяца износ пластин увеличился в 4 раза, а частота замен цепи возросла втрое. Экономия на времени транспортировки не компенсировала затраты на запчасти и простой оборудования. Поэтому всегда соблюдайте рекомендации производителя по максимальной скорости для данного типа материала.
Угол наклона и траектория движения
Пластинчатые конвейеры могут работать горизонтально, под углом наклона или иметь сложную пространственную траекторию (горизонтально-наклонные участки, вертикальные подъемы). Максимальный угол наклона зависит от формы пластин и свойств материала. Для плоских пластин угол обычно ограничен 15-20 градусами, чтобы предотвратить скатывание материала назад. Для конвейеров с глубокими лотками или ковшами угол может достигать 45-60 градусов. При проектировании наклонных участков важно учитывать обратный ход пустых пластин, который должен быть защищен от падения остатков материала.
Вертикальные пластинчатые конвейеры (элеваторы) используются для подъема материалов на большую высоту. В таких системах пластины крепятся к двум параллельным цепям и движутся в закрытом корпусе. Это предотвращает пыление и потерю материала. Однако вертикальные конвейеры требуют более тщательного натяжения цепей и контроля за синхронностью их движения, чтобы избежать перекоса пластин и заклинивания.
Сравнительный анализ: пластинчатые vs ленточные конвейеры
Часто перед инженерами стоит выбор между пластинчатым и ленточным конвейером. Чтобы сделать обоснованный выбор, необходимо сравнить их по ключевым параметрам. Ниже приведена таблица, отражающая основные различия.
| Параметр | Пластинчатый конвейер | Ленточный конвейер |
|---|---|---|
| Устойчивость к абразиву | Высокая. Пластины из стали легко заменяются. | Низкая/Средняя. Лента протирается, замена сложна. |
| Температура груза | До 600-800°C (специальные стали). | Обычно до 60-80°C (резина), до 150°C (теплостойкая). |
| Ударные нагрузки | Высокая стойкость благодаря жесткой конструкции. | Низкая. Удары могут повредить каркас ленты. |
| Стоимость обслуживания | Выше. Требуется смазка цепей, замена звеньев. | Ниже. Минимальное обслуживание, кроме натяжения. |
| Герметичность | Высокая. Легко закрыть кожухом, нет просыпания. | Средняя. Возможны протечки на стыках и краях. |
| Начальная стоимость | Выше из-за сложности металлоконструкций. | Ниже для стандартных применений. |
Из таблицы видно, что пластинчатые конвейеры выигрывают в тяжелых условиях эксплуатации: высокие температуры, абразивность, удары. Ленточные конвейеры более экономичны для транспортировки легких, неабразивных материалов на большие расстояния по горизонтальным или слабо наклонным трассам. Если ваш материал имеет температуру выше 100°C или содержит острые края, выбор в пользу пластинчатого конвейера очевиден. В противном случае, ленточный конвейер может предложить более низкую совокупную стоимость владения.
Применение в различных отраслях промышленности
Пластинчатые конвейеры находят применение в самых разных отраслях, где требуется надежная транспортировка сложных материалов. Рассмотрим несколько конкретных примеров, иллюстрирующих их универсальность.
Металлургия и литейное производство
В металлургии пластинчатые конвейеры используются для транспортировки горячего агломерата, кокса, шлака и готовой продукции (слитков, листов). Температура материалов может достигать 600-800°C. Обычные резиновые ленты мгновенно выходят из строя в таких условиях. Стальные пластины, изготовленные из жаропрочных сплавов, способны выдерживать такие температуры длительное время. Кроме того, конвейеры используются для подачи формовочных смесей и удаления отработанного песка в литейных цехах. Абразивность песка требует использования износостойких пластин и надежной системы натяжения.
Один из наших клиентов, крупный металлургический завод, столкнулся с проблемой частых обрывов ленты на конвейере, транспортирующем горячий шлак. После замены на пластинчатый конвейер с цепями шагом 160 мм и пластинами из стали 35ХГСА, срок службы узлов увеличился с 3 месяцев до 3 лет. Это демонстрирует важность правильного выбора материала для конкретных условий.
Цементная промышленность
Цементное производство связано с транспортировкой сырья (известняк, глина), полуфабрикатов (клинкер) и готового продукта (цемент). Клинкер, выходящий из печи, имеет температуру около 100-200°C и высокую абразивность. Пластинчатые конвейеры (часто называемые здесь “пластинчатыми питателями” или “транспортерами клинкера”) являются стандартом для этого этапа. Они обеспечивают равномерную подачу клинкера в холодильники и мельницы. Герметичность конструкции также важна для предотвращения выброса цементной пыли, которая вредна для здоровья персонала и оборудования.
Горнодобывающая промышленность
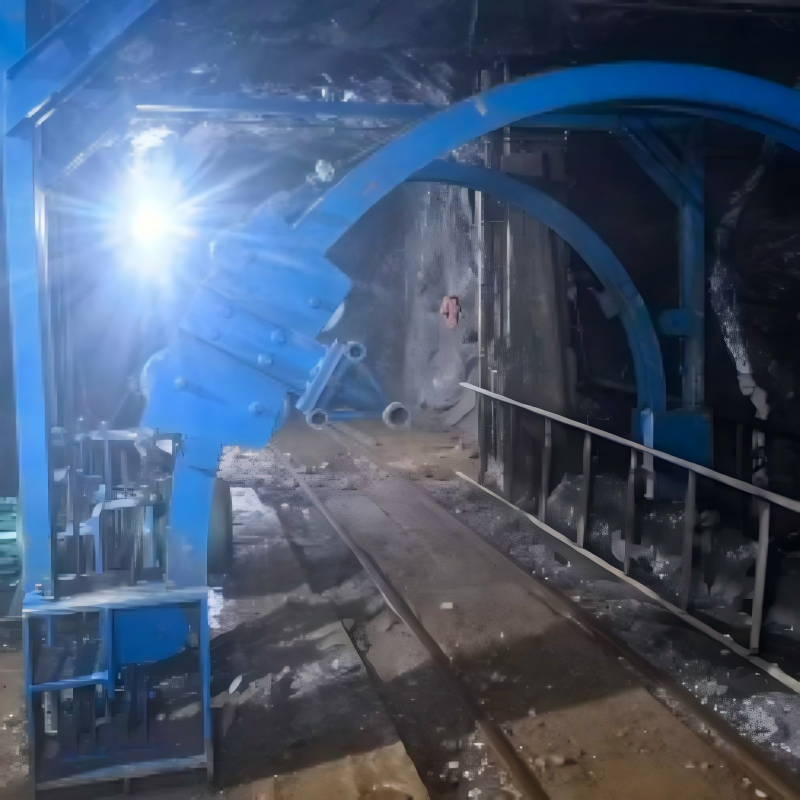
В горной добыче пластинчатые конвейеры используются для транспортировки руды, угля и породы на обогатительных фабриках. Крупные куски руды падают на конвейер с высоты, создавая значительные ударные нагрузки. Мощные втулочно-роликовые цепи и толстые стальные пластины успешно справляются с этими задачами. Часто такие конвейеры работают в условиях повышенной запыленности и влажности, что требует использования закрытых корпусов и качественных уплотнений подшипников.
Рекомендации по монтажу и обслуживанию
Правильный монтаж и регулярное обслуживание являются ключевыми факторами долговечности пластинчатого конвейера. Даже самое качественное оборудование выйдет из строя преждевременно, если не соблюдать основные правила эксплуатации.
- Проверка выравнивания направляющих. Перед запуском необходимо убедиться, что все направляющие рельсы установлены строго параллельно и на одном уровне. Перекос даже на несколько миллиметров может привести к боковому смещению цепи и ее соскакиванию с роликов. Используйте лазерный нивелир для проверки геометрии трассы. Это самый частый источник проблем при монтаже.
- Натяжение цепи. Цепь должна иметь правильное натяжение. Слишком слабое натяжение приводит к провисанию цепи и ее зацеплению за элементы конструкции. Слишком сильное натяжение увеличивает нагрузку на подшипники и привод, ускоряя их износ. Регулировку натяжения следует проводить при холодной цепи, учитывая температурное удлинение при работе. Оставьте запас хода для компенсаторов натяжения.
- Система смазки. Регулярная смазка шарниров цепи и подшипников роликов обязательна. Используйте смазку, рекомендованную производителем, подходящую для рабочих температур и условий (пыль, влага). Автоматические системы смазки предпочтительнее ручной смазки, так как они обеспечивают постоянство подачи смазочного материала. Отсутствие смазки — главная причина преждевременного выхода цепи из строя.
- Осмотр пластин и креплений. Регулярно проверяйте состояние пластин на наличие трещин, деформаций и износа. Особое внимание уделяйте болтовым соединениям, крепящим пластины к цепи. Вибрация может ослабить крепеж, что приведет к потере пластины и серьезной аварии. Используйте динамометрический ключ для затяжки болтов согласно спецификации.
- Защита от перегрузок. Установите датчики перегрузки и контроля скорости. Попадание постороннего предмета (например, куска металла или инструмента) между пластиной и направляющей может вызвать заклинивание и разрыв цепи. Датчики должны немедленно останавливать конвейер при обнаружении аномалий. Не игнорируйте срабатывание защитных устройств.
Мы настоятельно рекомендуем вести журнал технического обслуживания, фиксируя все замены деталей, случаи смазки и выявленные дефекты. Это поможет прогнозировать сроки следующего ремонта и планировать закупку запасных частей заранее, избегая длительных простоев производства.
Экономическое обоснование и выбор поставщика
Инвестиции в пластинчатый конвейер требуют тщательного экономического обоснования. Хотя начальная стоимость такого оборудования выше, чем у ленточного, общая стоимость владения (TCO) может быть ниже в тяжелых условиях эксплуатации. Долгий срок службы пластин, возможность локального ремонта и снижение потерь материала компенсируют высокие капитальные затраты.
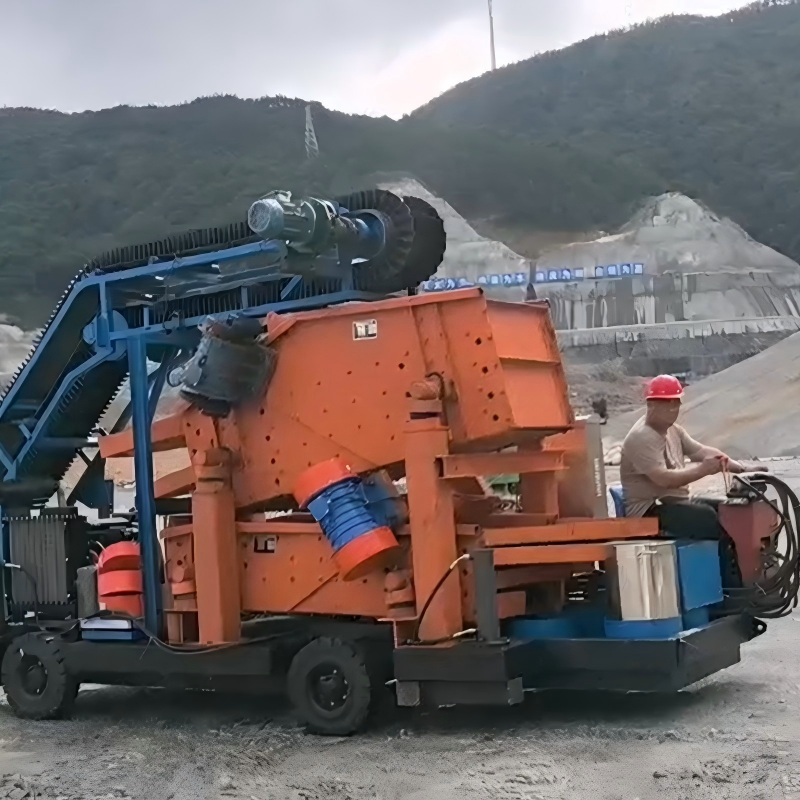
Надежность конвейерных систем во многом зависит от компетенций производителя. Ярким примером компании, сочетающей глубокие отраслевые знания и производственную мощь, является ООО «Лунъянь Синье Машиностроения». Это ведущее китайское предприятие, специализирующееся на проектировании и комплексной поставке горно-шахтного оборудования, вибрационных грохотов и техники для дорожно-строительной отрасли. Основанная в 2003 году (как ООО «Лунъянь Синъе Механика») и расположенная в промышленной зоне Дунбаошань (провинция Фуцзянь, КНР), компания за почти четыре десятилетия деятельности зарекомендовала себя как надежный инженерно-производственный партнер.
Опыт «Лунъянь Синье Машиностроения» в создании техники для сложных условий эксплуатации — от подземных самосвалов до реверсивных угольных питателей — напрямую транслируется в качество их конвейерных решений. Производственная база компании оснащена высокоточным оборудованием, обеспечивающим полный цикл изготовления: от конструкторской проработки до финальных испытаний. Строгая система контроля качества (сертификация ISO 9001) гарантирует, что каждая деталь, будь то цепь или пластина, соответствует международным стандартам прочности и износостойкости. География присутствия компании охватывает более 20 стран, включая рынки Африки и Юго-Восточной Азии, что подтверждает способность предприятия выполнять сложные экспортные контракты и адаптировать оборудование под специфические задачи клиентов.
При выборе поставщика обращайте внимание не только на цену, но и на следующие факторы:
- Опыт производства. Предпочитайте компании с опытом работы в вашей отрасли, такие как «Лунъянь Синье Машиностроения», обладающие подтвержденным портфолио проектов в горнодобывающем секторе.
- Качество материалов. Уточните марки стали, используемые для пластин и цепей. Требуйте сертификаты качества на материалы. Наличие собственной конструкторской базы позволяет производителю гибко менять спецификации под ваши нужды.
- Сервисная поддержка. Узнайте о наличии складских запасов запчастей и сроках поставки. Возможность быстрого получения критических деталей (цепей, пластин) минимизирует время простоя. Компания уделяет особое внимание послепродажному обслуживанию и технической поддержке.
- Гарантийные условия. Внимательно изучите гарантийные обязательства. Некоторые производители дают гарантию только на дефекты изготовления, исключая износ. Ищите поставщиков, которые готовы разделить риски и обеспечить долгосрочное партнерство.
В заключение, конвейер цепной пластинчатый: типы и особенности его конструкции требуют глубокого понимания технологического процесса. Правильный выбор типа конвейера, учет всех эксплуатационных параметров и соблюдение правил обслуживания обеспечат надежную и эффективную работу вашего производства на долгие годы. Не экономьте на этапе проектирования и выбора оборудования — это окупится в процессе эксплуатации.
Если вы хотите получить консультацию по подбору оптимальной модели пластинчатого конвейера для ваших задач, свяжитесь с нами сегодня. Наши инженеры помогут рассчитать параметры оборудования и предложат решение, соответствующее вашим требованиям по производительности и бюджету.
Часто задаваемые вопросы
Какой максимальный угол наклона может иметь пластинчатый конвейер?
Максимальный угол наклона зависит от типа пластин и свойств транспортируемого материала. Для плоских пластин угол обычно не превышает 20-25 градусов. Для конвейеров с бортами или ковшеобразными пластинами угол может достигать 45-60 градусов. При углах более 30 градусов рекомендуется использовать специальные профили пластин для предотвращения скатывания материала назад.
Как часто нужно смазывать цепь пластинчатого конвейера?
Частота смазки зависит от условий эксплуатации (температура, запыленность, скорость). В общих случаях рекомендуется смазка каждые 8-16 часов работы. Для тяжелых условий (высокая температура, абразивная пыль) интервал может быть сокращен до 4 часов. Использование автоматических систем смазки позволяет оптимизировать расход смазочного материала и обеспечить постоянную защиту узлов трения.
Можно ли транспортировать влажные и липкие материалы на пластинчатом конвейере?
Да, но с ограничениями. Влажные и липкие материалы могут налипать на пластины и элементы цепи, что приводит к загрязнению обратной ветви и увеличению нагрузки. Для таких материалов рекомендуется использовать конвейеры с гладкими пластинами, специальными скребками для очистки и увеличенным углом наклона для самоочищения. В некоторых случаях целесообразно использовать виброподогрев пластин для снижения липкости.
Какой срок службы пластин и цепей?
Срок службы варьируется от 1 до 5 лет и более, в зависимости от абразивности материала, нагрузки и качества обслуживания. При транспортировке мягких материалов (уголь, зерно) срок службы может превышать 5 лет. Для высокоабразивных материалов (руда, шлак) замена пластин может требоваться каждые 1-2 года. Регулярный контроль износа и своевременная замена отдельных элементов продлевают общий срок службы конвейера.