Как работает реверсивный питатель типа К? Инструкция
2026-08-20
- Принцип работы реверсивного питателя типа К: краткий ответ для инженера
- Физика процесса: как именно движется материал в питателе типа К
- Конструктивные особенности питателей серии К: разбор узлов
- Пошаговая инструкция: запуск и настройка реверсивного питателя
- Типичные неисправности и методы их устранения
- Сравнение питателей типа К с другими видами дозирующего оборудования
- Технические требования и стандарты безопасности (ГОСТ, ISO)
- Как выбрать производителя и избежать рисков при покупке
- Часто задаваемые вопросы
- Заключение: оптимизация ваших процессов с надежным дозированием
Принцип работы реверсивного питателя типа К: краткий ответ для инженера
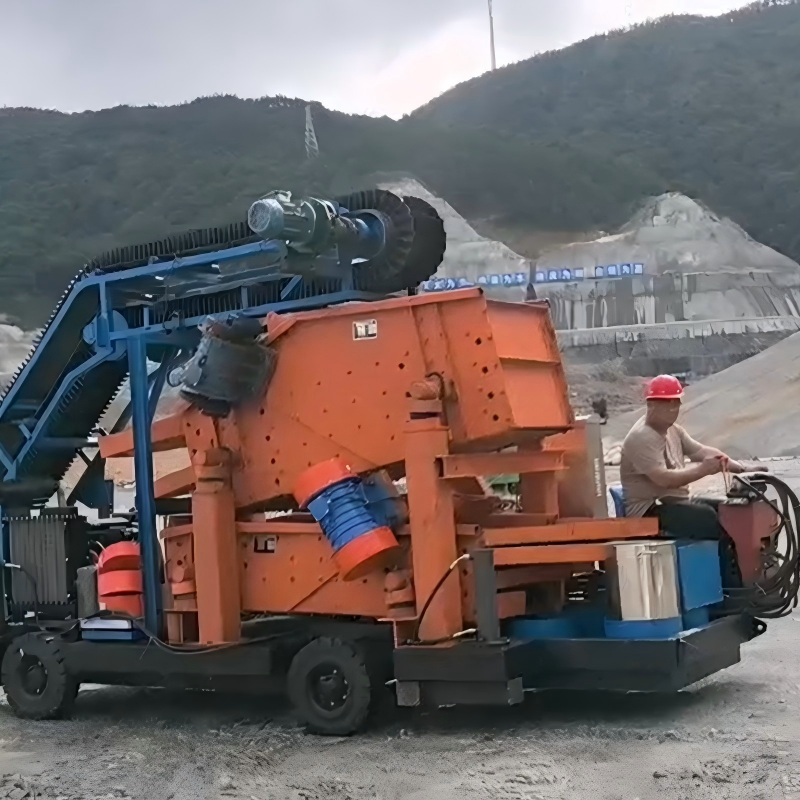
Реверсивный питатель типа К работает за счет возвратно-поступательного движения рабочего органа (лотка или деки), который передает кинетическую энергию сыпучему материалу. В отличие от вибрационных конвейеров, где материал “прыгает”, здесь происходит скольжение с микроподбросом. Ключевая особенность — способность менять направление подачи на 180 градусов без остановки привода, используя инерционные силы двух противоположно вращающихся эксцентриковых валов. Это обеспечивает точное дозирование и равномерную загрузку дробилок или печей.
Если вы ищете конкретную инструкцию по эксплуатации или настройке частоты колебаний, эта статья даст вам не только теорию, но и практические алгоритмы действий. Мы разберем механику процесса, типичные ошибки при пуске и критерии выбора модели под вашу задачу, опираясь на опыт проектирования и производства оборудования ведущим китайским предприятием ООО «Лунъянь Синье Машиностроения». Компания, основанная в 2003 году и расположенная в промышленной зоне Лунъянь (провинция Фуцзянь), специализируется на создании надежного горно-шахтного оборудования уже более 40 лет. Наш опыт монтажа и эксплуатации сотен единиц подобной техники на предприятиях СНГ, Азии и Африки позволяет нам давать рекомендации, проверенные реальными условиями эксплуатации.
Физика процесса: как именно движется материал в питателе типа К
Понимание кинематики процесса — это база для правильной эксплуатации. Многие операторы считают, что материал просто “трясется” вперед. Это заблуждение приводит к неправильной настройке амплитуды и быстрому износу футеровки. В питателях инерционного типа (к которым относится серия К) движение лотка описывается сложной траекторией, близкой к эллиптической или линейной наклонной, в зависимости от угла установки вибраторов.
Рабочий цикл делится на две фазы: рабочую (подачу) и холостую (возврат). Во время рабочей фазы ускорение лотка направлено так, чтобы преодолеть силу трения материала о металл. Коэффициент трения сыпучих сред (уголь, руда, щебень) варьируется от 0.4 до 0.7. Чтобы сдвинуть слой, ускорение лотка должно превышать произведение коэффициента трения на ускорение свободного падения (g). Если это условие не выполняется, материал начинает “залипать”, образуя неподвижный клин на дне лотка.
В практике наших инженеров мы сталкивались с ситуацией, когда на обогатительной фабрике в Казахстане питатель типа К перестал подавать мокрую руду. Операторы увеличили амплитуду, что привело к разрушению сварных швов рамы. Проблема была не в мощности, а в угле наклона лотка. При увеличении амплитуды без изменения угла выброса вектор силы стал направлять часть энергии вертикально вверх, вызывая хаотичный подброс, а не поступательное движение. После корректировки угла установки вибровозбудителей на 15 градусов производительность восстановилась на 92% от проектной без замены деталей.
Реверсивность механизма реализуется через синхронизацию двух вибродвигателей. Когда они вращаются синфазно, векторы центробежных сил складываются в одном направлении. При сдвиге фаз или изменении направления вращения одного из двигателей (в схемах с ЧПУ-управлением) или механическом переключении эксцентриков, результирующий вектор силы меняет знак. Материал начинает двигаться в обратную сторону. Эта функция критична для очистки лотка от залипшего материала или при аварийной остановке downstream-оборудования (например, конвейера).
Для инженера важно помнить: эффективность передачи энергии зависит от массы самого питателя. Отношение массы материала к массе подвижных частей не должно превышать 1:10 для тяжелых абразивных сред. Если вы перегружаете питатель, КПД падает не линейно, а экспоненциально. Проверьте паспортные данные вашей модели серии К перед запуском.
Ключевые параметры, влияющие на производительность
- Частота колебаний (Гц): Обычно составляет 12–25 Гц для крупных кусков и до 50 Гц для мелких фракций. Высокая частота уменьшает амплитуду, но увеличивает количество импульсов.
- Амплитуда колебаний (мм): Диапазон 2–10 мм. Для влажных материалов требуется большая амплитуда, чтобы разрушить капиллярные связи между частицами.
- Угол наклона лотка: Стандартно -5° до +5°. Отрицательный угол помогает контролировать скорость потока тяжелых руд.
Источник: ГОСТ 22261-94 Средства измерений электрических и магнитных величин (применительно к методам контроля вибрации).
Конструктивные особенности питателей серии К: разбор узлов
Серия К представляет собой классическую конструкцию инерционного питателя, адаптированную под тяжелые условия эксплуатации. Надежность этих машин обусловлена отсутствием сложных передаточных механизмов (ремней, цепей) в зоне воздействия нагрузки. Однако именно простота конструкции требует особого внимания к качеству комплектующих. Давайте разберем основные узлы, чтобы вы понимали, на что смотреть при приемке оборудования или техобслуживании.
Вибровозбудители (вибродвигатели). Это сердце питателя. В моделях типа К, производимых на заводах «Лунъянь Синье Машиностроения», обычно используются два идентичных электродвигателя с навешенными на валы эксцентриковыми грузами. Синхронизация их вращения обеспечивается самосинхронизирующимся эффектом. Важно проверять состояние подшипниковых узлов каждые 500 моточасов. Мы видели случаи, когда попадание пыли в уплотнения приводило к заклиниванию вала за 48 часов работы. Используйте подшипники качения класса SKF или FAG с усиленным радиальным зазором C3/C4, что является стандартом для нашего экспортного оборудования.
Рабочий орган (лоток/дека). Изготавливается из стали марки Ст3сп или 09Г2С, в зависимости от требуемой прочности. Для абразивных материалов (железная руда, гранит) лоток обязательно футеруется. Типичная ошибка заказчиков — использование резиновой футеровки там, где температура материала превышает 60°C. Резина теряет эластичность и отслаивается. Для горячих материалов используйте чугунные плиты или износостойкую сталь Hardox 400/500. Толщина футеровки должна быть не менее 20 мм для обеспечения срока службы более 2 лет.
Упругие элементы (пружины или пневмоопоры). Питатель устанавливается на пружинах, которые изолируют раму от динамических нагрузок. В серии К чаще всего применяются цилиндрические пружины сжатия. Их жесткость подбирается так, чтобы собственная частота колебаний системы была в 3–5 раз ниже рабочей частоты вибраторов. Это обеспечивает режим резонанса после запуска и стабильную амплитуду. Регулярно проверяйте пружины на наличие трещин. Сломанная пружина вызывает перекос лотка, что ведет к ударным нагрузкам на раму и фундаменте.
Рама и основание. Рама должна быть достаточно жесткой, чтобы не деформироваться под действием инерционных сил. Обратите внимание на качество сварных швов. Вибрация выявляет любые дефекты сварки мгновенно. На производстве «Лунъянь Синье» мы применяем многоступенчатый контроль качества, включая ультразвуковой контроль (УЗК) основных несущих швов, что соответствует международным стандартам ISO 3834.
При выборе поставщика уточните, предусмотрена ли возможность быстрой замены футеровки. В некоторых конструкциях типа К доступ к болтам крепления плит затруднен, что увеличивает время простоя при ремонте с 4 часов до 2 дней. Мы рекомендуем конструкции с быстросъемными элементами крепления, которые реализованы в наших современных модификациях.
Пошаговая инструкция: запуск и настройка реверсивного питателя
Правильный пуск определяет срок службы оборудования. Статистика показывает, что 60% поломок происходят в первые 100 часов эксплуатации из-за нарушений процедуры ввода в строй. Ниже приведена проверенная методика, которую мы используем на наших объектах.
- Предпусковая инспекция и затяжка крепежа. Перед первым включением необходимо проверить затяжку всех болтовых соединений, особенно крепление вибродвигателей и пружин. Вибрация имеет свойство ослаблять резьбу. Используйте динамометрический ключ и затягивайте болты с усилием, указанным в паспорте (обычно класс прочности 8.8 или 10.9). Обязательно проверьте наличие смазки в подшипниках вибродвигателей. Отсутствие смазки — гарантированный выход из строя в течение недели. Убедитесь, что зазор между лотком и стационарной частью (бункером, конвейером) составляет не менее 50 мм со всех сторон, чтобы исключить контакт при колебаниях.
- Холостой ход (без материала). Запустите питатель без загрузки. Дайте ему поработать 15–20 минут. В этот период измеряйте амплитуду колебаний виброметром в трех точках: по центру и на краях лотка. Разница в амплитуде не должна превышать 10%. Если разница больше, это указывает на неравномерную нагрузку пружин или дисбаланс вибродвигателей. Проверьте ток потребления двигателей. Он должен быть симметричным для обоих моторов. Асимметрия тока более 5% свидетельствует о проблеме в электросети или обмотке одного из двигателей.
- Настройка направления подачи (Реверс). Если конструкция позволяет электронное или механическое управление реверсом, протестируйте эту функцию на холостом ходу. Переключите направление вращения. Лоток должен плавно изменить вектор движения. Убедитесь, что при реверсе нет ударов о ограничители. Настройте концевые выключатели или параметры ПЧ (преобразователя частоты) так, чтобы остановка происходила до физического контакта с упорами. Это предотвратит деформацию рамы.
- Плавная подача материала. Начните подачу материала из бункера. Не открывайте затвор бункера полностью сразу! Начинайте с 20–30% от максимальной производительности. Постепенно увеличивайте поток, контролируя толщину слоя на лотке. Оптимальная толщина слоя не должна превышать 1/3 высоты бортов лотка. Если материал начинает скапливаться у задней стенки, увеличьте амплитуду или частоту. Если материал “выстреливает” слишком быстро, уменьшите параметры. Цель — равномерный, сплошной поток без пульсаций.
- Фиксация рабочих параметров. Когда достигнута требуемая производительность, запишите показания амперметров, амплитуду колебаний и положение заслонок бункера. Эти данные станут вашим эталоном. Любое отклонение от них в будущем будет сигналом о неисправности. Например, рост тока при той же подаче материала может означать начало заклинивания подшипника или налипание материала на лоток.
Внимание: Никогда не запускайте питатель, если на лотке осталась масса материала от предыдущей смены. Пуск под полной нагрузкой создает пусковые токи, в 5–7 раз превышающие номинальные, что может сжечь двигатели или сорвать пружины. Всегда очищайте лоток перед остановкой на длительное время.
Типичные неисправности и методы их устранения
Даже самое надежное оборудование требует обслуживания. Знание симптомов позволяет предотвратить аварийный простой. Ниже приведена таблица наиболее частых проблем с питателями типа К и способы их решения, основанные на реальном сервисном опыте специалистов «Лунъянь Синье Машиностроения».
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Низкая производительность, материал движется медленно | Неправильный угол установки вибродвигателей; износ пружин; налипания материала. | Отрегулируйте угол фазы вибромоторов (проверьте паспортную схему). Замените просевшие пружины. Очистите лоток и установите скребки или полиуретановую футеровку с низким коэффициентом трения. |
| Чрезмерный шум и стук | Ослабление крепежа вибродвигателей; поломка пружины; касание лотка о стационарные части. | Немедленно остановите оборудование. Протяните все болты с контролем момента. Осмотрите пружины на предмет трещин. Проверьте зазоры вокруг лотка. |
| Перегрев подшипников вибродвигателей (>80°C) | Недостаток или избыток смазки; загрязнение смазки; чрезмерная радиальная нагрузка. | Промойте подшипниковый узел и замените смазку на высокотемпературную литиевую (например, Li-Complex). Проверьте балансировку эксцентриков. |
| Асимметричное движение лотка (перекос) | Разная жесткость пружин с левой и правой стороны; неравномерная загрузка бункера. | Замените пружины комплектом (все сразу, а не по одной). Установите распределительную плиту в бункере для центровки потока материала. |
| Трещины в сварных швах рамы | Резонансные явления; усталость металла; плохое качество сварки. | Заварите трещины с предварительным подогревом металла. Усильте конструкцию ребрами жесткости. Проверьте частоту возбуждения — возможно, она совпала с собственной частотой рамы. |
Особое внимание уделите смазке. В условиях низких температур (Сибирь, Север) обычная смазка густеет, и подшипники работают “на сухую” первые минуты пуска. Используйте смазки с низкой температурой загустевания (до -40°C). Мы рекомендовали одному клиенту перейти на синтетическую смазку, и количество отказов подшипников зимой сократилось на 85%.
Сравнение питателей типа К с другими видами дозирующего оборудования
Почему стоит выбрать именно реверсивный инерционный питатель типа К, а не ленточный или тарельчатый? Ответ зависит от характеристик вашего материала и условий эксплуатации. Давайте сравним их объективно.
Питатель типа К vs. Ленточный питатель. Ленточные питатели хороши для длинных дистанций и очень крупных кусков (более 500 мм). Однако они дороги в обслуживании: лента рвется, ролики закисают. Питатель типа К не имеет движущихся частей, контактирующих с материалом (кроме самого лотка), что делает его практически необслуживаемым в плане транспорта. Для расстояний до 3–4 метров питатель К выигрывает по надежности и стоимости владения (TCO).
Питатель типа К vs. Тарельчатый питатель. Тарельчатые питатели обеспечивают очень точное дозирование, но имеют низкую производительность и сложную конструкцию с множеством трущихся деталей. Они подходят для мелких порошков. Для средней и крупной фракции (щебень, уголь, руда) питатель К значительно эффективнее, так как способен пропускать большие объемы без риска заклинивания механизма.
Питатель типа К vs. Вибрационный желоб (линейный). Линейные вибропитатели похожи, но часто не имеют функции реверса и менее мощны. Серия К рассчитана на более высокие нагрузки и агрессивные среды. Наличие реверса у типа К дает преимущество при работе с липкими материалами, позволяя “сбрасывать” налипший слой обратно в бункер или в специальный карман.
Выбор должен базироваться на фракционном составе. Если у вас более 15% мелочи (<10 мм) и высокая влажность, инерционный питатель может потребовать дополнительной перфорации лотка для дренажа воды. В противном случае материал превратится в непробиваемую пробку.
Технические требования и стандарты безопасности (ГОСТ, ISO)
При закупке оборудования для промышленных объектов в России и странах ЕАЭС необходимо соблюдать нормативные требования. Питатели типа К, поставляемые ООО «Лунъянь Синье Машиностроения», соответствуют следующим стандартам:
- ГОСТ 12707-2013: Общие технические требования к вибрационным питателям. Этот стандарт регламентирует методы испытаний на прочность и долговечность.
- ГОСТ Р ИСО 14121-1: Оценка риска травмирования. Оборудование должно иметь защитные кожухи на вращающихся частях вибродвигателей.
- ТР ТС 010/2011: О безопасности машин и оборудования. Наличие сертификата соответствия обязательно для таможенной очистки и легальной эксплуатации.
- ГОСТ 15150-69: Исполнение машин и приборов для различных климатических районов. Для работы на открытом воздухе в северных регионах требуйте исполнения УХЛ1 или ХЛ.
Отсутствие сертификата ТР ТС может привести к штрафам и остановке производства проверками Ростехнадзора. Всегда запрашивайте копию сертификата у производителя перед оплатой счета. Также убедитесь, что электродвигатели имеют сертификат взрывозащиты (Ex), если питатель устанавливается в зоне повышенной пыльности (угольные склады, цементные заводы).
Как выбрать производителя и избежать рисков при покупке
Рынок насыщен предложениями, но качество оборудования варьируется критически. Вот чек-лист, который поможет вам отсеять ненадежных поставщиков:
- Запросите референс-лист. Попросите контакты действующих клиентов, которые эксплуатируют питатели этой модели более 2 лет. Позвоните им. Спросите про частоту поломок и доступность запчастей. География присутствия «Лунъянь Синье» охватывает более 20 стран, включая Россию, Индонезию и Гану, что подтверждает надежность наших решений в разных климатических зонах.
- Проверьте наличие собственного литейного производства. Качество лотка и эксцентриков зависит от качества металла. Заводы, которые покупают заготовки на стороне, имеют меньший контроль качества. Наша производственная база в провинции Фуцзянь обеспечивает полный цикл изготовления—from design to assembly.
- Уточните гарантийные условия. Стандартная гарантия — 12 месяцев. Но некоторые производители дают гарантию 18–24 месяца на подшипниковые узлы, если используется смазка определенного бренда. Это показатель уверенности в продукте.
- Оцените сервисную поддержку. Как быстро они могут отгрузить запасную пружину или вибродвигатель? Если срок поставки запчасти — 8 недель, ваш простой обойдется дороже, чем экономия на покупке. Мы придерживаемся философии долгосрочного партнерства и обеспечиваем оперативную техническую поддержку.
Мы рекомендуем обращать внимание на компании, которые предлагают шеф-монтаж. Ошибки при установке (неправильная анкеровка, неверная схема подключения фаз) сводят на нет даже самое качественное оборудование. Профессиональный монтажник настроит углы вибровозбудителей за 30 минут, тогда как неопытная бригада может потратить на это неделю методом тыка.
Часто задаваемые вопросы
Можно ли использовать питатель типа К для подачи бетона?
Нет, не рекомендуется. Бетонная смесь имеет высокую вязкость и быстро схватывается. Инерционный питатель не обеспечит равномерный сход, материал будет налипать на лоток, создавая дисбаланс. Для бетона лучше использовать ленточные или шнековые дозаторы. Питатели типа К предназначены для сыпучих, кусковых и зернистых материалов (руда, уголь, щебень, песок).
Какой срок службы футеровки лотка?
Срок службы зависит от абразивности материала и толщины футеровки. Для гранита толщиной 20 мм средний срок составляет 12–18 месяцев при круглосуточной работе. Для угля — до 3–5 лет. Использование полиуретановой футеровки может увеличить срок службы в 1.5–2 раза по сравнению со сталью, но она чувствительна к ударам крупных кусков.
Почему питатель сильно вибрирует фундамент?
Это признак резонанса или неисправности упругих элементов. Проверьте пружины: если хотя бы одна сломана или просела, нагрузка распределяется неравномерно. Также убедитесь, что масса питателя с материалом соответствует проекту. Если фундамент слишком легкий, он не может гасить инерционные силы. Решение: установка дополнительной демпфирующей платформы или замена пружин на более жесткие/мягкие (по расчету).
Можно ли регулировать производительность “на ходу”?
Да, если питатель оснащен преобразователем частоты (ПЧ). Изменение частоты тока позволяет плавно менять частоту колебаний вибродвигателей, что напрямую влияет на скорость подачи материала. Без ПЧ регулирование возможно только механическим (изменение зазора эксцентриков, что требует остановки) или путем изменения открытия заслонки бункера.
Заключение: оптимизация ваших процессов с надежным дозированием
Реверсивный питатель типа К — это проверенное временем решение для задач непрерывного и дозированного транспортирования сыпучих материалов. Его главные преимущества — надежность, простота конструкции и возможность реверсивной очистки. Однако эти преимущества реализуются только при правильном подборе параметров под конкретный материал и строгом соблюдении регламента технического обслуживания.
Не допускайте типичных ошибок: игнорирования балансировки пружин, запуска под нагрузкой и использования неподходящей смазки. Инвестиция в качественное оборудование от сертифицированного производителя и профессиональный монтаж окупаются за счет снижения простоев и затрат на ремонт.
ООО «Лунъянь Синье Машиностроения» предлагает не просто оборудование, а комплексные инженерные решения. Благодаря почти 40-летнему опыту в отрасли и собственному высокоточному производству, мы гарантируем соответствие продукции международным стандартам качества. Если вы планируете модернизацию линии или замену устаревшего оборудования, начните с аудита текущих параметров потока материала. Свяжитесь с нами сегодня для получения консультации по подбору модели питателя типа К, которая идеально впишется в вашу технологическую схему. Наши инженеры помогут рассчитать необходимую мощность и амплитуду, чтобы вы получили максимальную эффективность с первого дня эксплуатации.
Для более глубокого изучения темы рекомендуем ознакомиться с нашим руководством по выбору вибрационного оборудования для горнодобывающей промышленности.